パイプ加工:回転引き曲げの基本メカニズムと加工用語・判定基準
本記事では、回転引き曲げの基本メカニズムと加工用語・判定基準についてご紹介しています。ぜひご覧ください。

前回の技術コラムでは、「パイプ曲げ加工に求められるもの」について解説させていただきました。
本編では「回転引き曲げの基本メカニズムと加工用語・判定基準」について解説させていただきます。
まだ、「パイプ曲げ加工に求められるもの」について、ご覧になっていない方は下記リンクよりご確認ください。
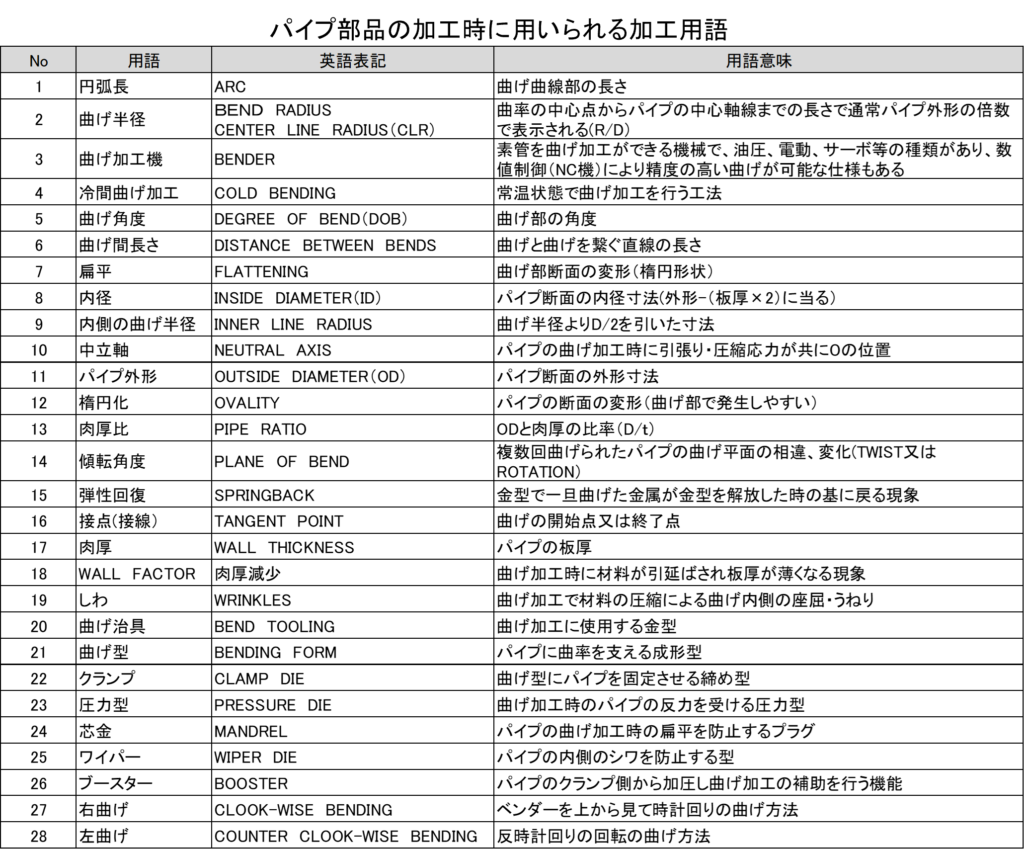
パイプ部品の曲げを行う上で使われる加工用語をまとめています。プレスや板金加工で使われる用語と少しかぶる部分もありますが、パイプ部品の加工特有のものもありますので、理解を深めてください。
3次元形状にパイプ部品を曲げる場合によく使われる用語を説明します。曲げ加工を行う際に注意する現象にNo7扁平(扁平率)、No9曲げ半径、No12楕円化、No13肉厚比、No14傾点角、No15スプリングバック、No19しわ、曲げ加工設備関係はNo21曲げ型、No22クランプ、No23圧力型、No24芯金(マンドレル)、No25ワイパー、No26ブースターが有ります。前半の現象を改善するため調整を図る金型や付帯設備が後半になります。但し、No26のブースターについては設備導入時に予め取付けておく必要のあるものですから、設備によっては機能がないものもあります。
回転引き曲げ方式は「主なパイプ曲げ加工方法」でも少し述べましたが、主流の加工方法であり詳細に説明をしたいと思います。この曲げ工法が主流となっている理由に、曲げ精度が高く、パイプ管径に広く対応が可能(設備能力による)であること、3次元形状の曲げ加工が可能であること等が有ります。パイプの曲げ加工を行う上で、曲げ内側の圧縮応力と曲げ外側の引張応力に対しても緩和し対応できる設備構成が大きな理由の一つと言えます。
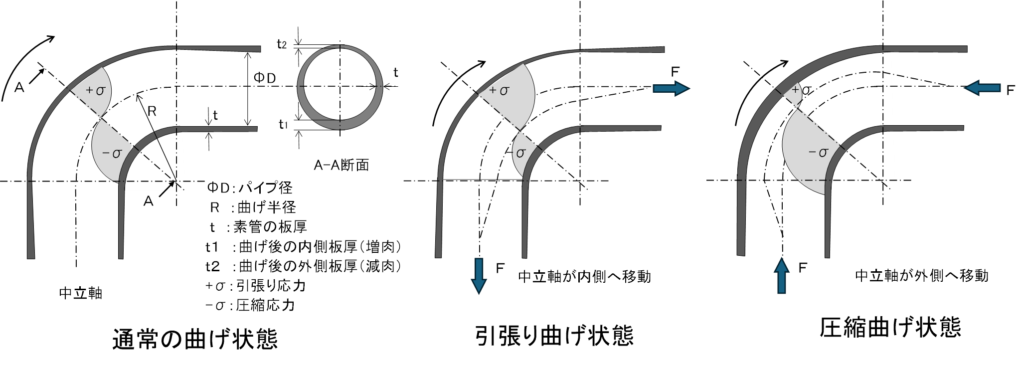
下図は回転引き曲げ方式の曲げ加工部を示したものです。ワークのセット時には、締め型、圧力型は曲げ型と離れた位置にありクランプも解放されています。下図左が加工開始時の状態になり、既にワークがセットされています。この状態から締め型、曲げ型が曲げ型を中心に回転し曲げ加工が完了(下図右)します。曲げ加工時に、パイプの外側には引張応力が発生し、曲げの内側に変形していきます。芯金(マンドレル)は引き曲げした時の内側への変形防止を目的に取付けしています。曲げ半径が小さくなるほど変形が起きやすい傾向にあり、芯金の径と取付け位置が重要となります。取付け位置、芯金の径については後ほど説明します。
曲げ半径が小さく、ワークの肉厚が薄い加工条件では、パイプ内側に発生する圧縮応力が過大となると、曲げの内側には「しわ」が発生します。このしわを防止するため「芯金」や「ワイパーダイ」を取付けます。通常では芯金を入れることでしわはある程度改善できますが、これでもシワが抑えきれない場合にはワイパーダイによりしわを伸ばし曲げ加工時の曲げ内側の「波うち現象」を防止します。
曲げ半径が小さい場合や、曲げ加工度が90度以上に曲げる場合には、パイプの外側は引張応力が高くなり板厚が減少する「減肉」が発生します。また曲げの内側には、圧縮応力により板厚が厚くなる「増肉」が発生します。特に曲げの外側の減肉はパイプの「割れ」や「耐圧不良」につながる事からワークのクランプ側から加圧し曲げ加工を行う機能(ブースターと呼ぶ)を有した設備が有ります。この機能がある設備であれば曲げ半径が小さい加工や90度以上の曲げ角度の製品でも不具合を発生せずに加工することが出来ます。
3次元形状に曲げ加工を行う場合には、クランプを回転させることで傾斜角度を設けることで対応することが出来ます。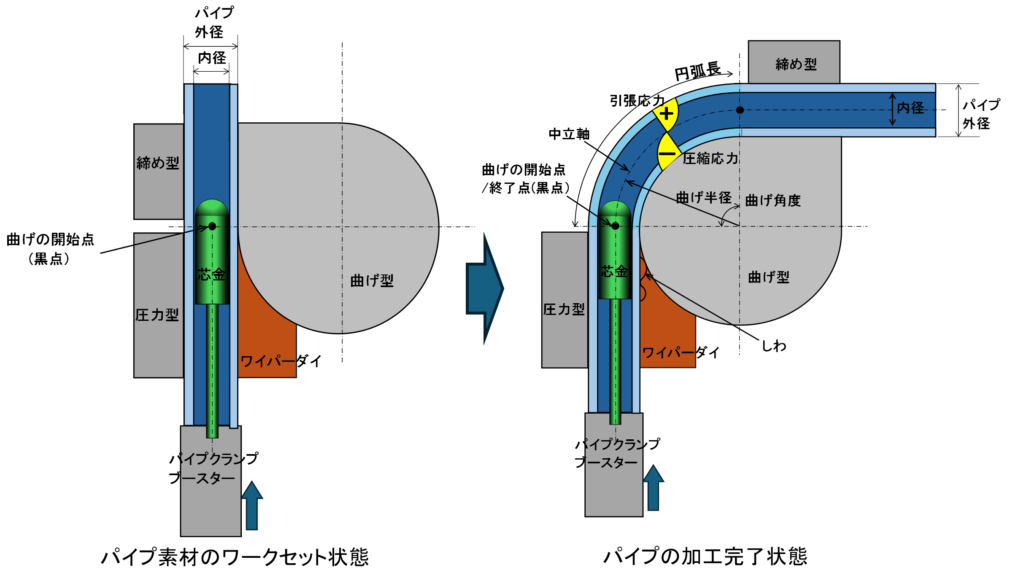
パイプ曲げ加工を行う場合に考慮すべき数値について説明します。様々な種類のパイプの曲げ加工を行い既に実績がある場合には用いることは少ないかもしれませんが、加工中にトラブルを起こした場合には、一度、再検証するために覚えておくと良いと思います。
①肉厚比
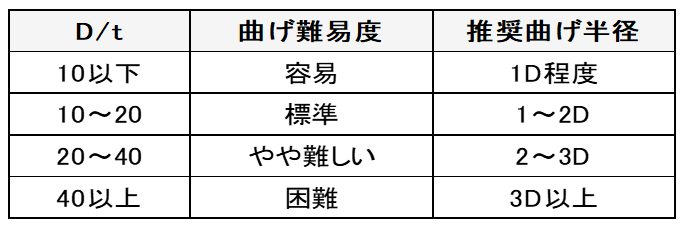
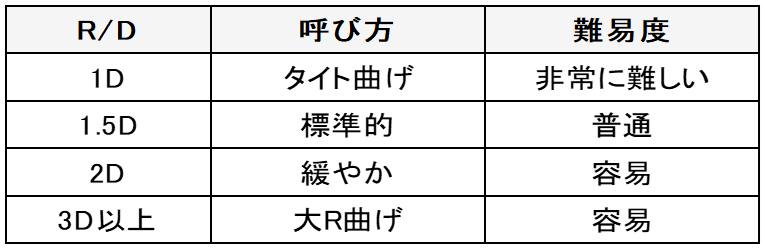
パイプ外形と板厚の比率を「肉厚比」と呼びます。先にも述べたように板厚の薄いパイプは曲げにくい傾向にあります。そこで、肉厚比が小さい(厚肉パイプ)と肉厚比が大きい(薄肉パイプ)で加工条件ごとに加工限界を把握しておくと良いと思います。肉厚比と曲げの難易度、推奨される曲げ半径は下表に示します。それぞれの設備仕様や金型の状態により変わりますので参考にしてください。
②曲げ係数
曲げ係数は曲げ半径Rをパイプ外形Dで割った比になり、この値が大きいほど曲げ加工は容易になります。値が小さくなると加工時には、マンドレルやワイパーダイを使用した加工条件や、ブースターを使用した加工条件を設定する必要が出てきます。この曲げ係数と、先の肉厚比は組合せて検討することが望ましい管理値となります。
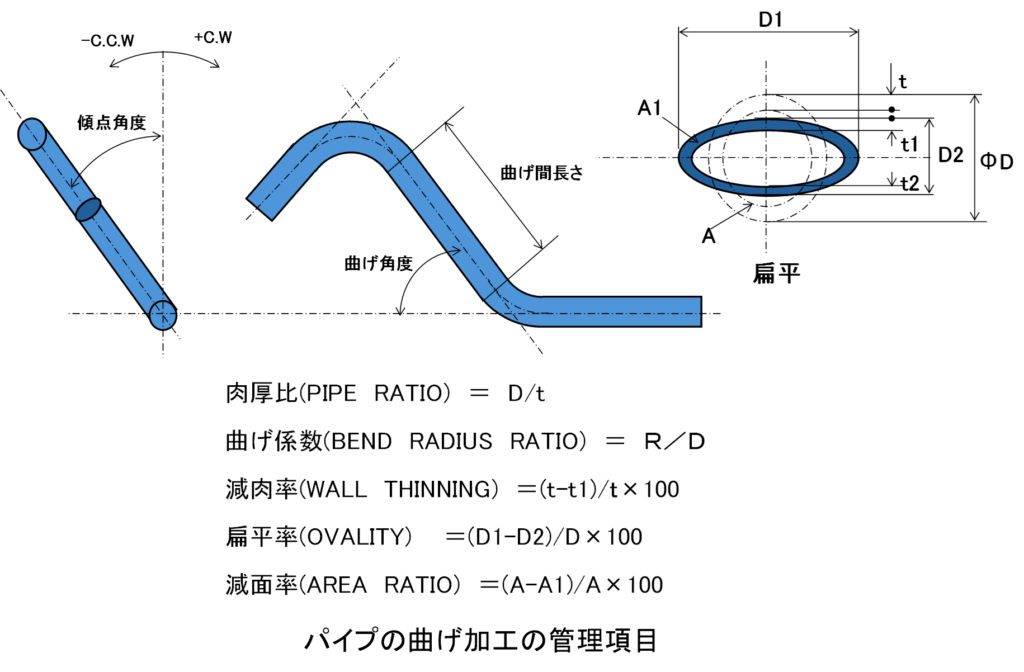
③減肉率
曲げ加工後の板厚の減少状態を評価する指標で、特に圧力配管などの高圧の流体を流すパイプなどで管理が必要となる場合に使用します。減肉率が高い(肉厚が薄くなる)と耐圧性能が低くなる、疲労寿命が低下する、微細クラックの発生などが発生し、取付けされたパイプ部品が使用中に破損するなどの事故に繋がる可能性が有ります。
④扁平率/減面率
扁平率と減面率は関連した管理指標で、円形のパイプが曲げ加工によりつぶれた状態(楕円形状)の指標で曲げ部の扁平がひどい場合には、流量低下や流体の脈動が発生する事から使用する機器の性能に合わせてこの数値目標を設定されることが有ります。
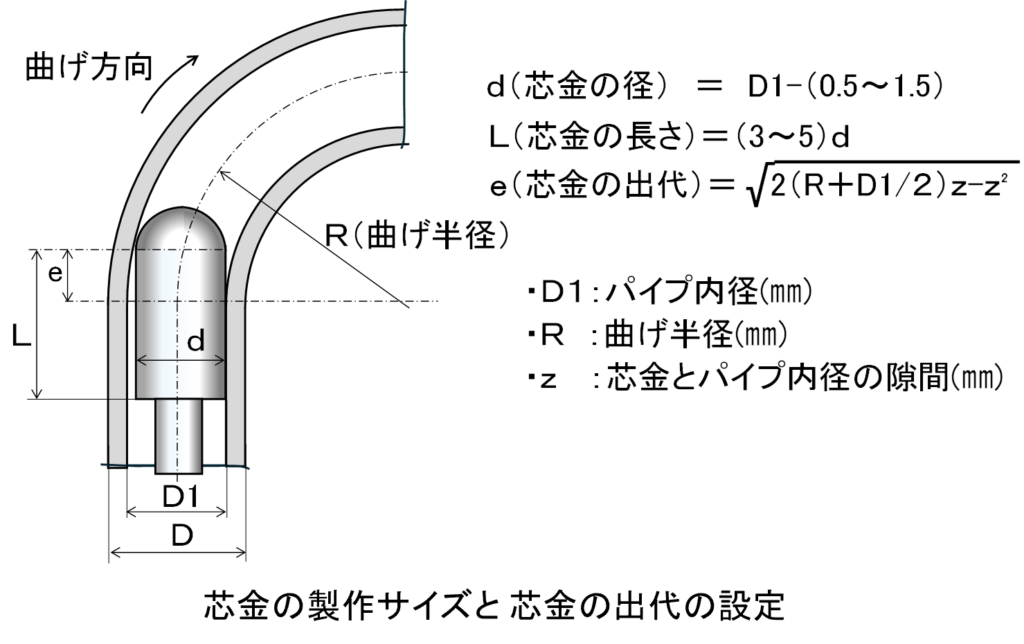
芯金の設定を下図に示します。パイプ内に入れて加工を行うため、パイプ内径に対し、細すぎても太すぎても加工時の扁平不良や、曲げた後に抜けないといった不具合が発生します。一般的にはパイプ内径に対して0.5㎜~1.5㎜小さいものが良いと考えます。また、芯金の長さは芯金の径に対して3~5倍の長さで設定すると良いと考えます。
また、芯金は曲げ加工時にパイプ内面と常に接しているため、「焼付き」や「むしれ」を防止するため表面処理を施し対策をします。
加工時の設定では芯金の出代が重要になります。下図中の「e」に当りますが曲げ型の中心に対してマンドレル先端Rの中心までの長さで基本は下図中の式に値を代入し求め、実際に加工し曲げた状態を確認し微調整を行います。
芯金(マンドレル)の種類も複数あり、上記の「丸頭マンドレル」以外にも「スプーン型」「シングルボール型」「マルチボール型」が有り、ワークの材質や加工する形状に合わせ選択をすると良いと思います。
今回はパイプ曲げ加工における加工用語・判定基準について解説しました。
弊社では高精度なパイプ曲げ加工から複雑な端末加工まで、難度の高い技術に幅広く対応しております。
蓄積されたノウハウと独自の治工具・設備を駆使し、三次元複雑形状の燃料配管や潤滑油配管等の製造を行っております。
さらに、近年ご相談が増えている水素やメタノールは引火性が高く安全対策として二重配管を必要とされます。
このような高機能なパイプ部品にも、確かな品質でお応えします。
「他社で断られた難しい形状」や「開発段階での困りごと」等がございましたら、当社へお気軽にご相談ください。
>ご相談・お問い合わせはこちら
他にも多数の技術コラムも掲載しております。
>>コラム一覧はこちら
パイプ加工の製品事例についても「金属塑性加工.com」へUPしております。
>>製品事例はこちら

本記事では、回転引き曲げの基本メカニズムと加工用語・判定基準についてご紹介しています。ぜひご覧ください。
本記事では、パイプ曲げ加工に求められるものについてご紹介しています。ぜひご覧ください。
本記事では、パイプ加工の流体の移送についてご紹介しています。ぜひご覧ください。
本記事では、パイプ材の概要についてご紹介しています。ぜひご覧ください。
本記事では、パイプ材の概要についてご紹介しています。ぜひご覧ください。

本記事では、パイプ加工技術の概要についてご紹介しています。ぜひご覧ください。

本記事では、板金加工の溶接に含まれる「ろう付け加工方法」の概要についてご紹介しています。ぜひご覧ください。
本記事では、板金加工の溶接に含まれる「液相接合」の概要についてご紹介しています。ぜひご覧ください。
本記事では、板金加工の溶接に含まれる「エンボスプロジェクション溶接」の概要についてご紹介しています。ぜひご覧ください。
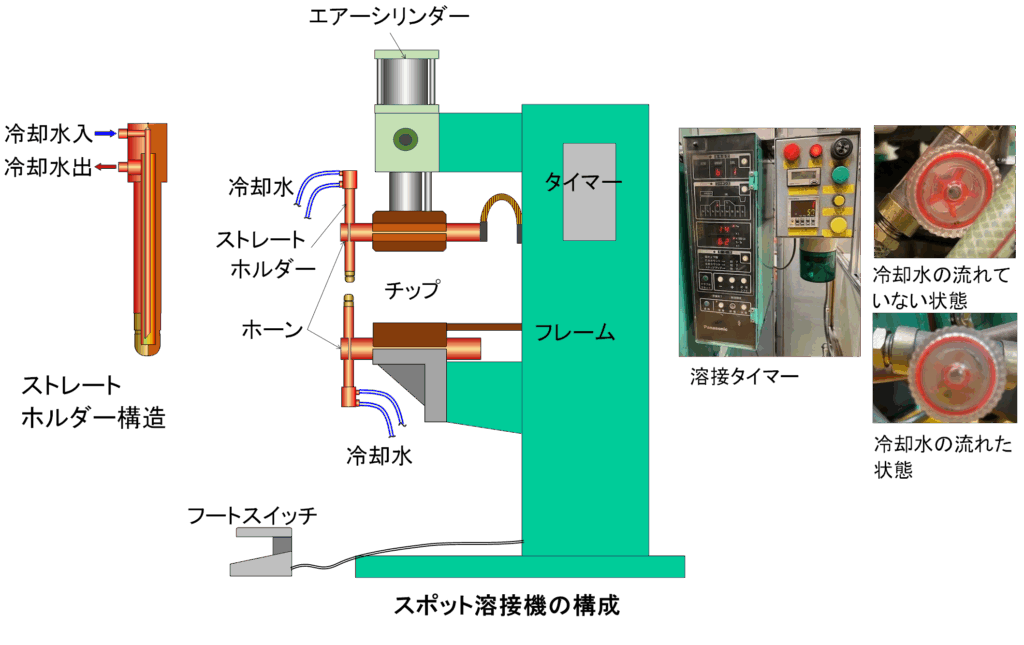
本記事では、板金加工の溶接に含まれる「スポット溶接」の概要についてご紹介しています。ぜひご覧ください。
本記事では、板金加工の溶接に含まれる「スポット溶接」の概要についてご紹介しています。ぜひご覧ください。
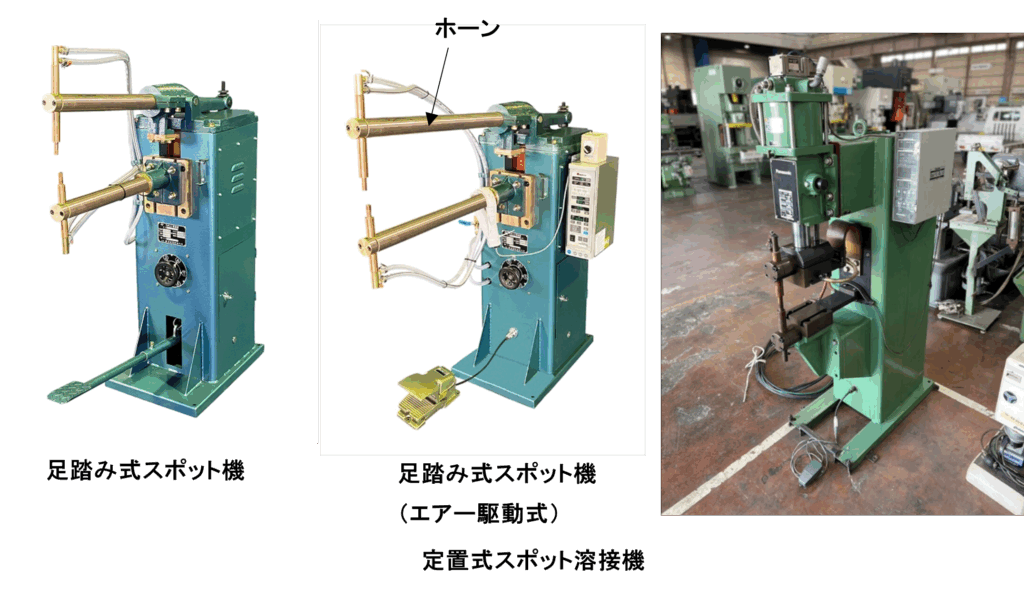
本記事では、板金加工の溶接に含まれる「抵抗溶接」の概要についてご紹介しています。ぜひご覧ください。
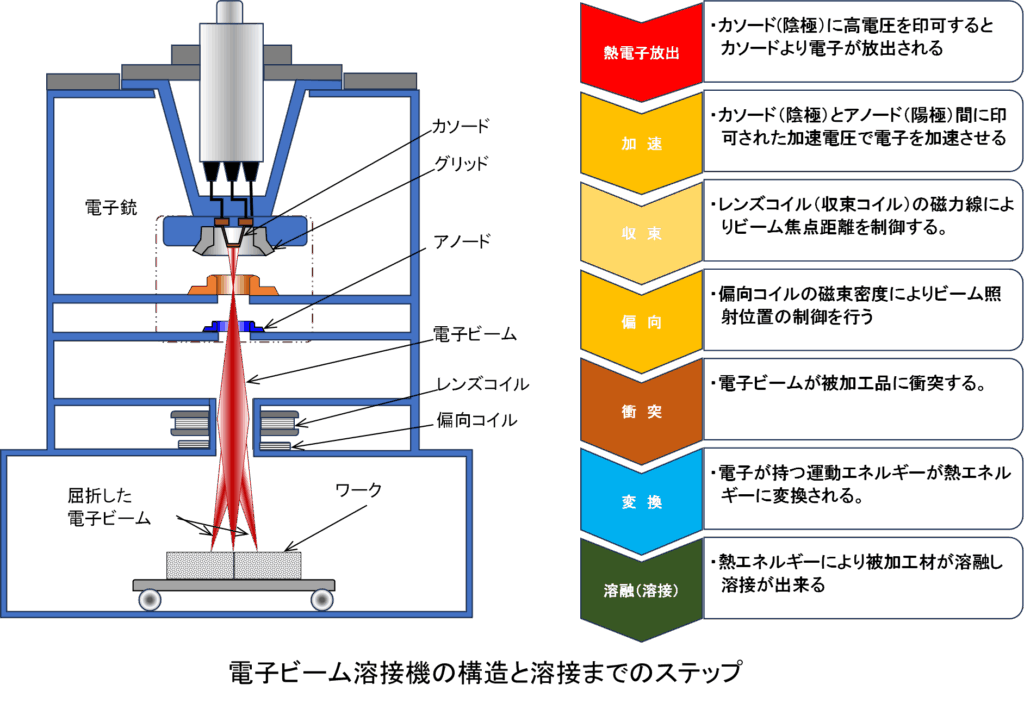
本記事では、板金加工の溶接に含まれる「電子ビーム溶接」の概要についてご紹介しています。ぜひご覧ください。
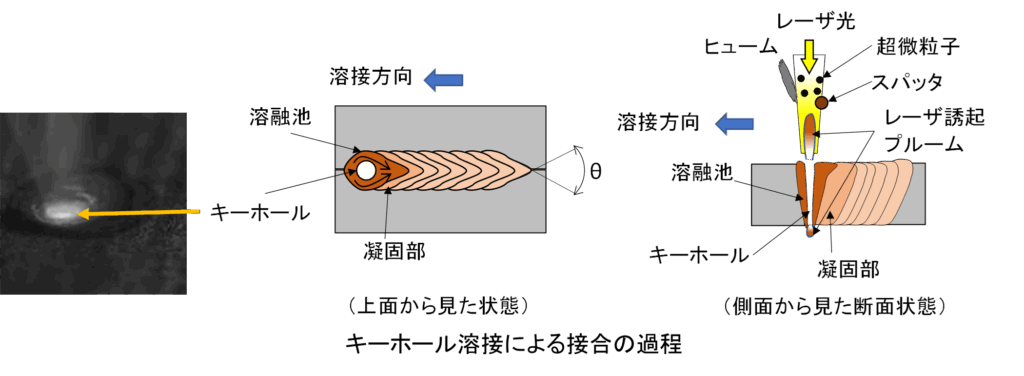
本記事では、板金加工の溶接に含まれる「レーザ溶接の現象・特徴・応用と今後の展望」の概要についてご紹介しています。ぜひご覧ください。
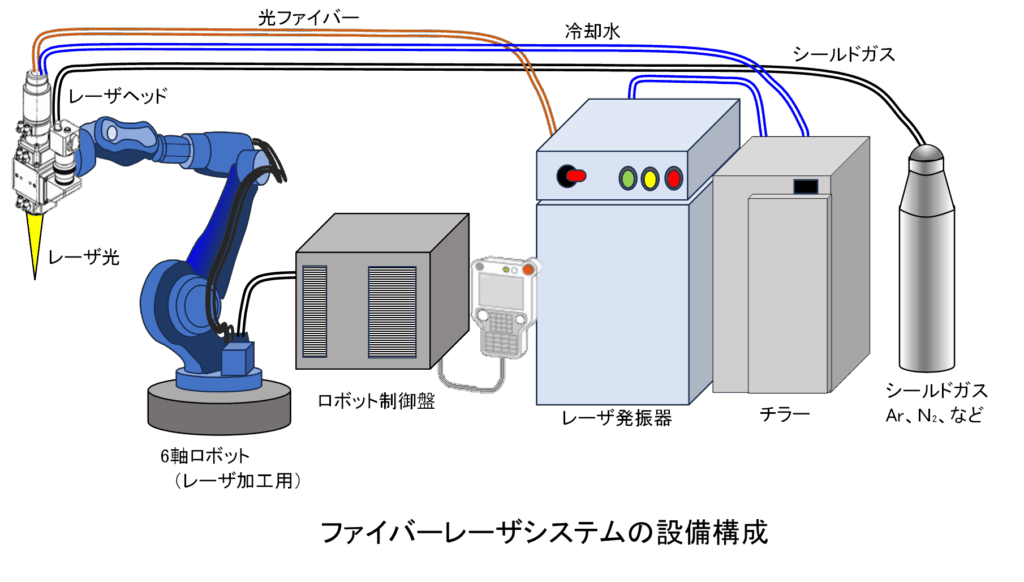
本記事では、板金加工の溶接に含まれる「ファイバーレーザの発振方法、設備構成」の概要についてご紹介しています。ぜひご覧ください。
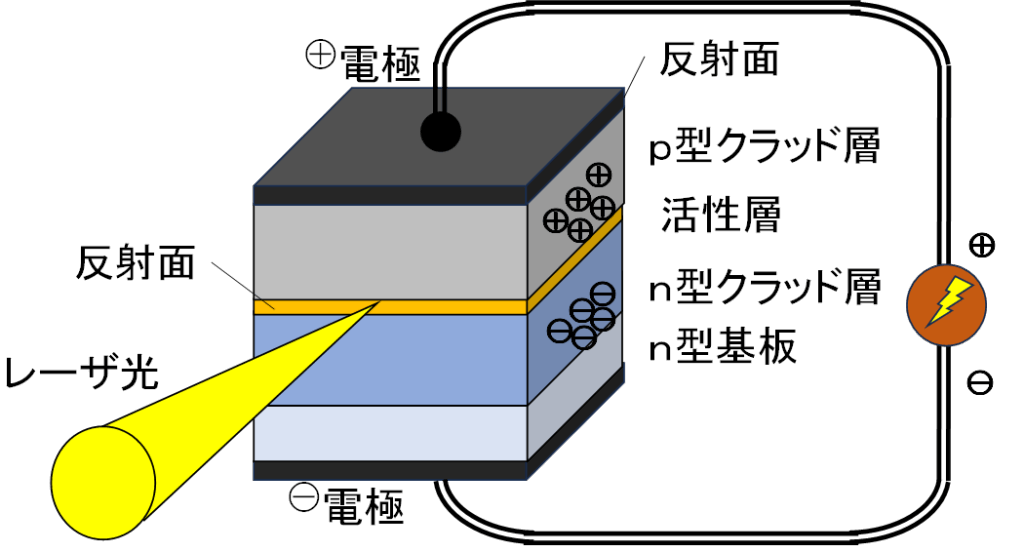
本記事では、板金加工の溶接に含まれる「レーザ溶接」の概要についてご紹介しています。ぜひご覧ください。
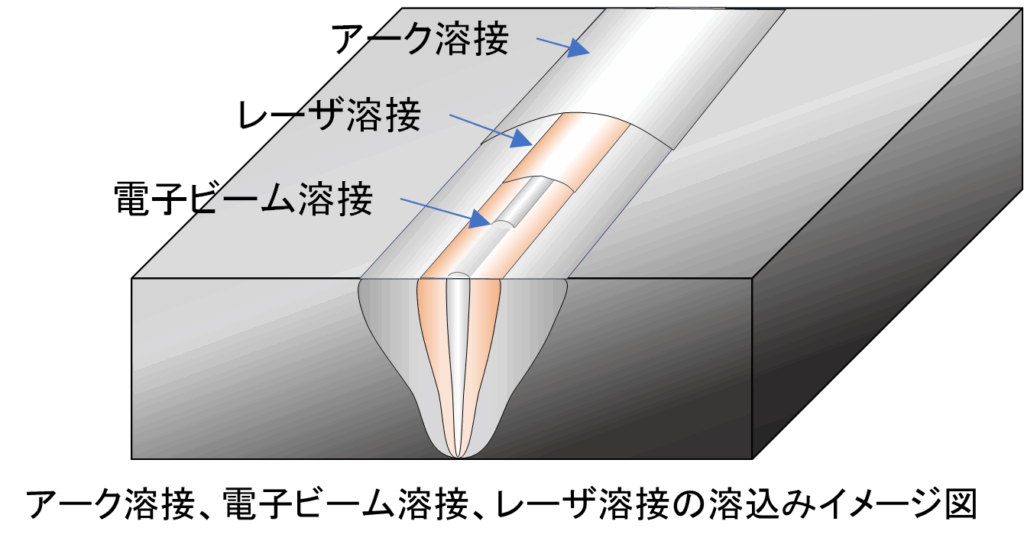
本記事では、板金加工の溶接に含まれる「高エネルギービーム溶接」の概要についてご紹介しています。ぜひご覧ください。
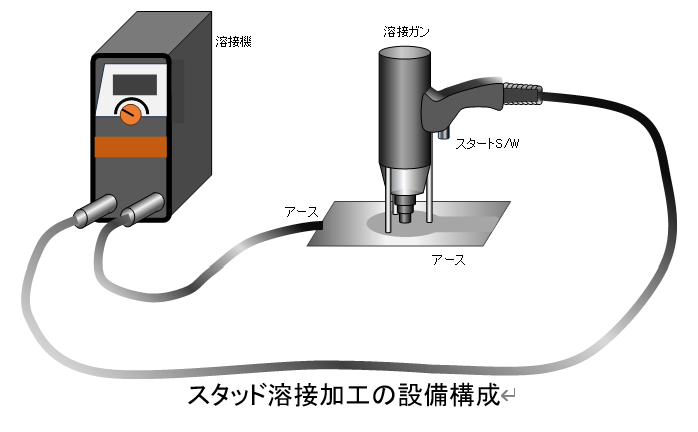
本記事では、板金加工における「スタッド溶接」についてご紹介しています。ぜひご覧ください。
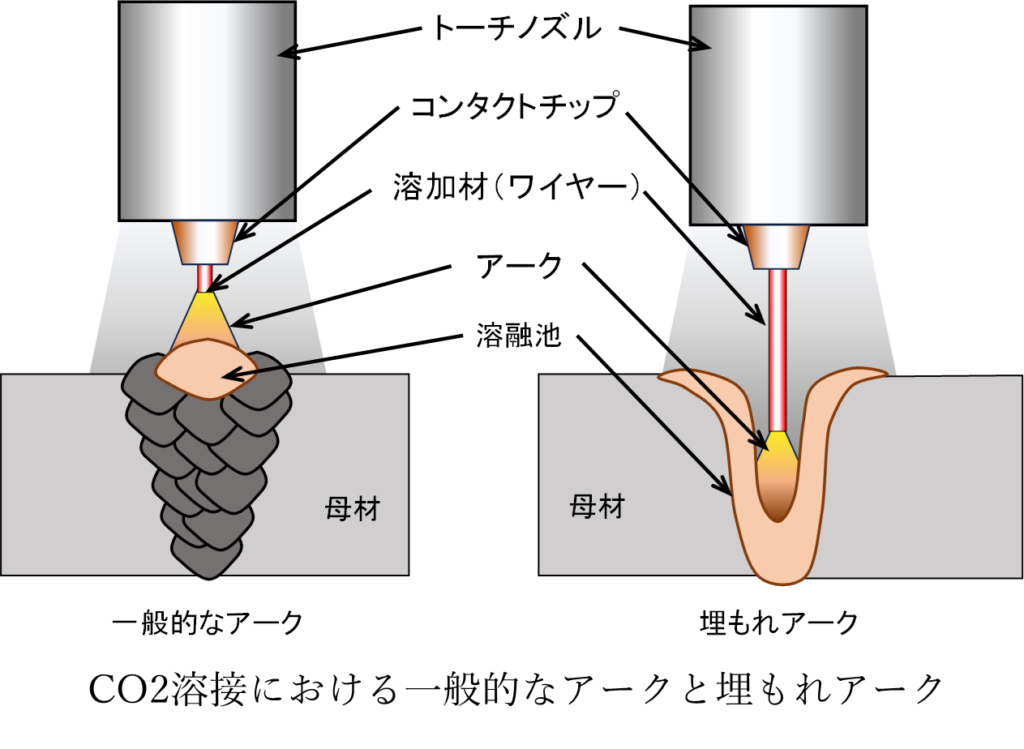
本記事では、板金加工における「溶接条件の具体的な設定」についてご紹介しています。ぜひご覧ください。
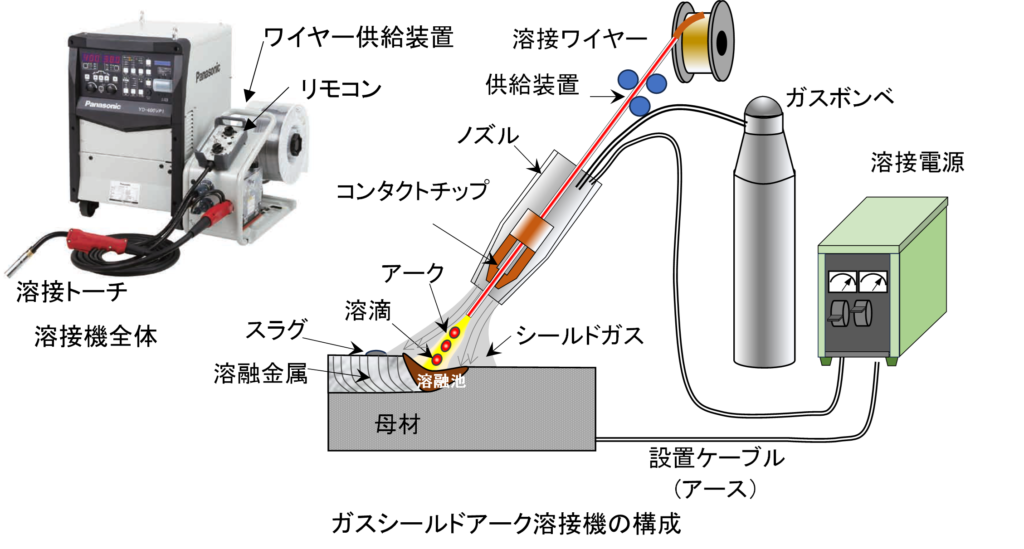
本記事では、板金加工における「ガスシールドアーク溶接」についてご紹介しています。ぜひご覧ください。

本記事では、板金加工における「TIG溶接」についてご紹介しています。ぜひご覧ください。
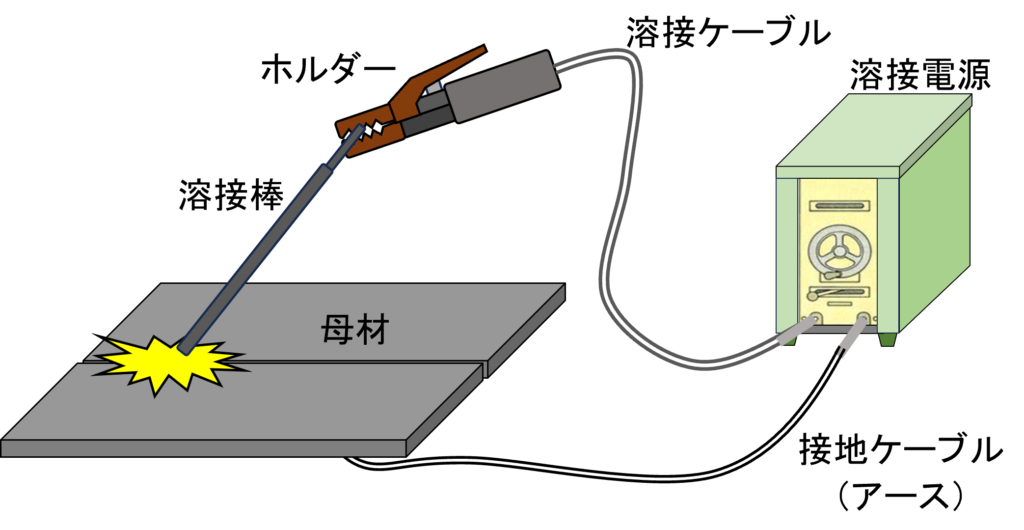
本記事では、板金加工における「被覆アーク溶接」についてご紹介しています。ぜひご覧ください。
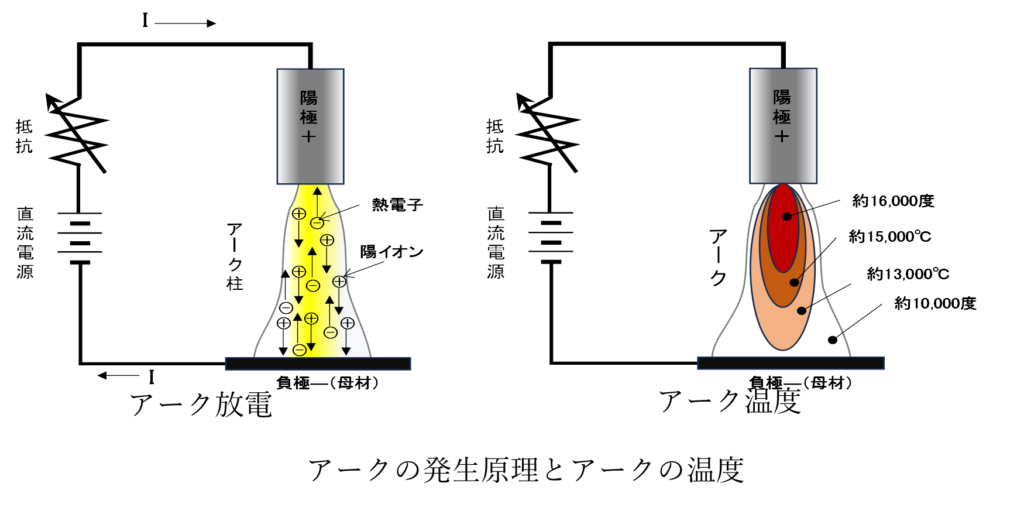
本記事では、板金加工における「アーク溶接」についてご紹介しています。ぜひご覧ください。
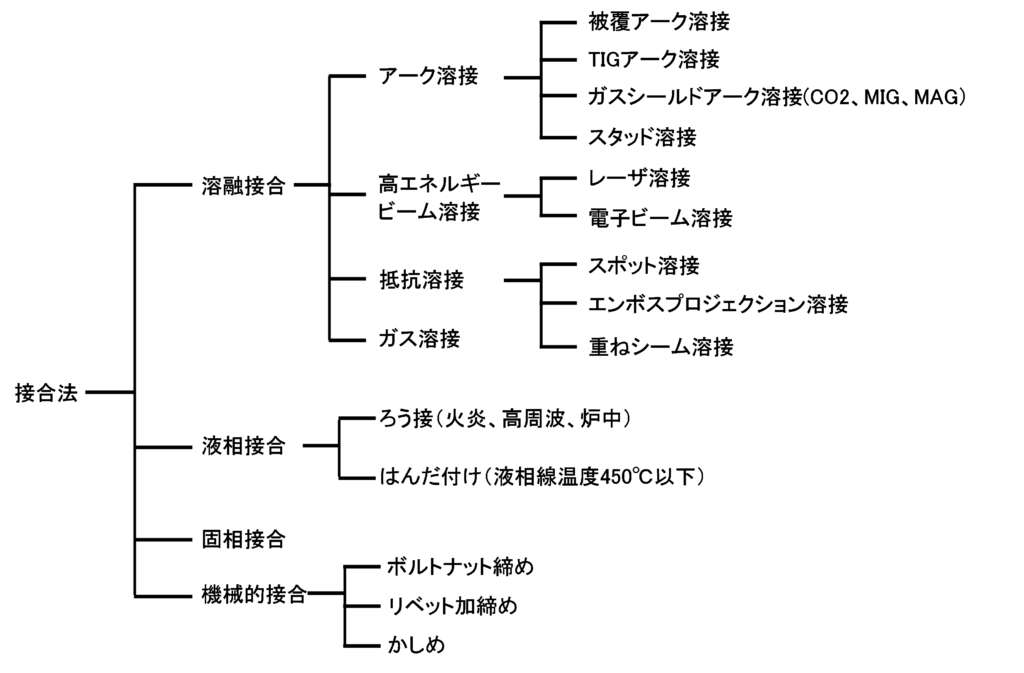
本記事では、板金加工に関する4つの接合法(溶接・液相・固相・機械的接合)について紹介しています。
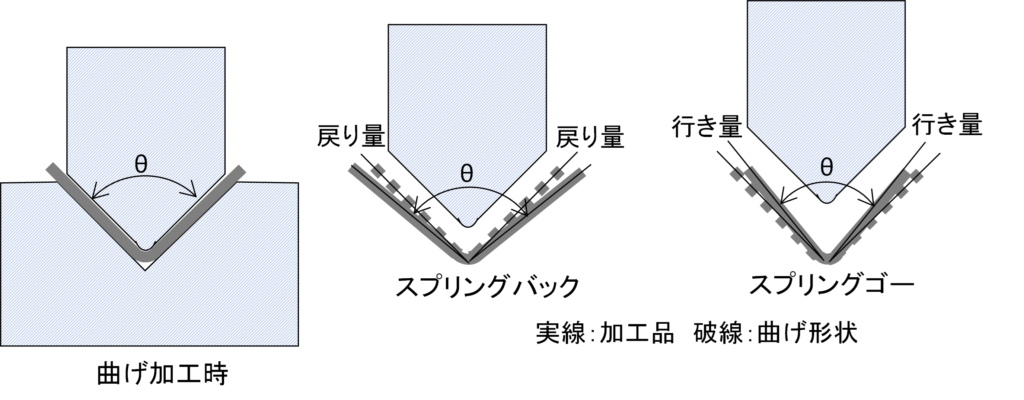
本記事では、板金加工における「曲げ加工」についてご紹介しています。ぜひご覧ください。
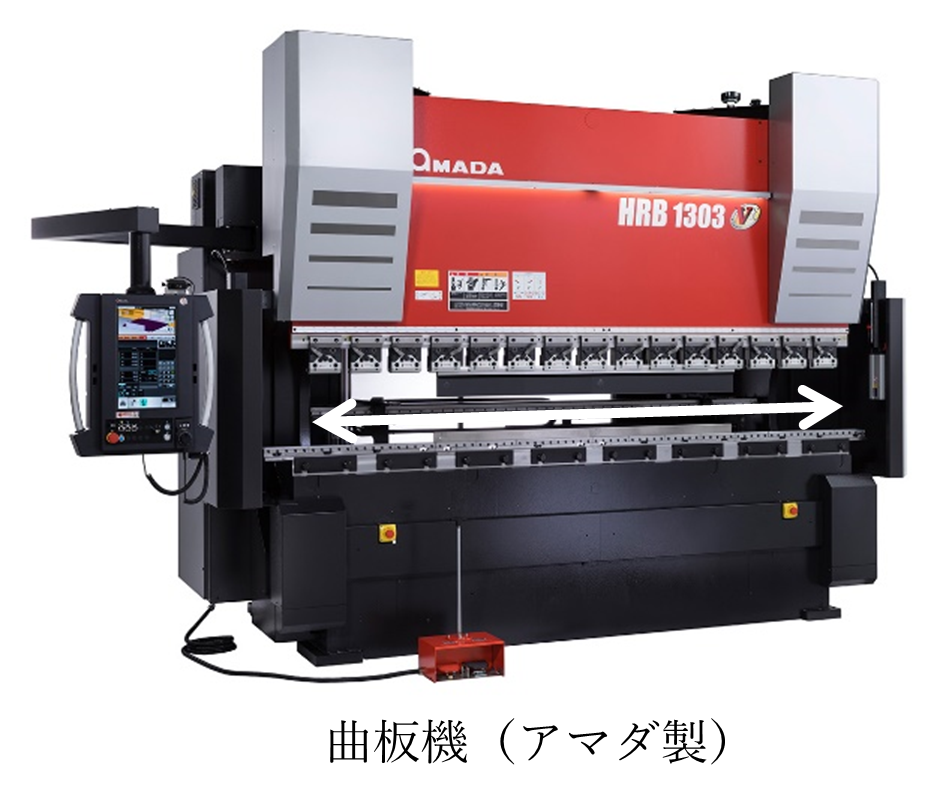
本記事では、板金加工における「曲げ加工」についてご紹介しています。ぜひご覧ください。
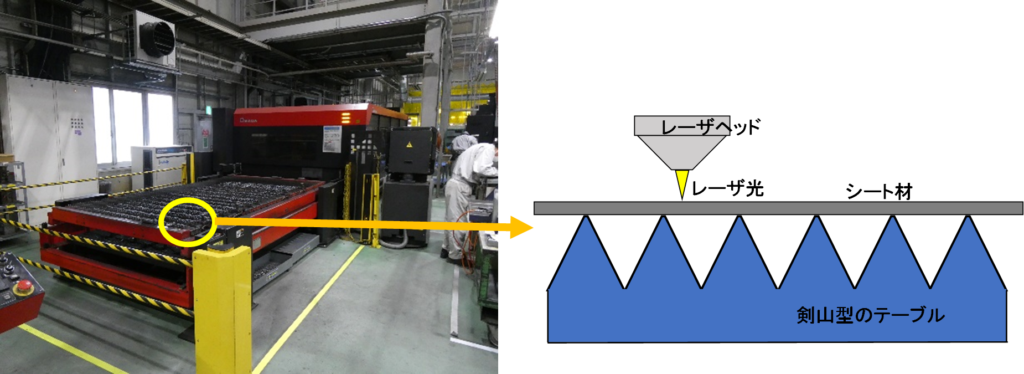
本記事では、板金加工における「レーザタレパン複合機」についてご紹介しています。ぜひご覧ください。
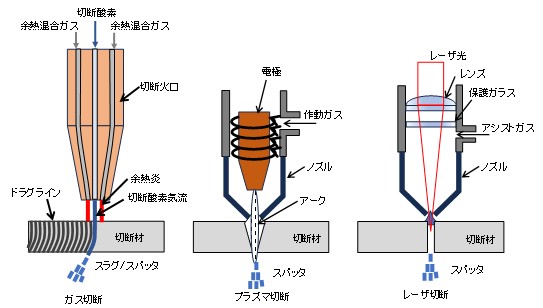
本記事では、板金加工における「レーザ切断」についてご紹介しています。ぜひご覧ください。
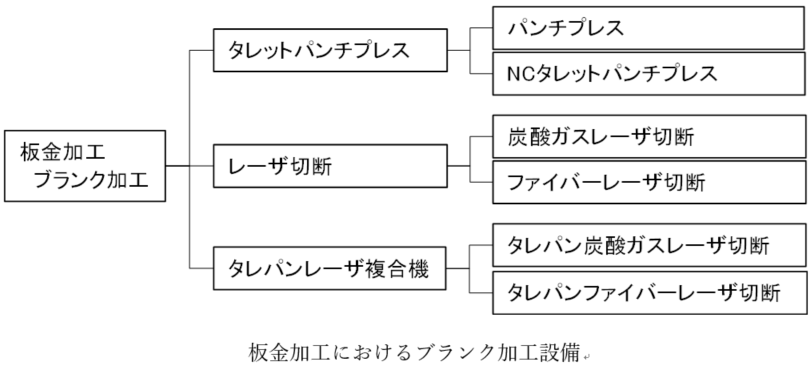
本記事では、板金加工における「外形加工専用機」についてご紹介しています。ぜひご覧ください。
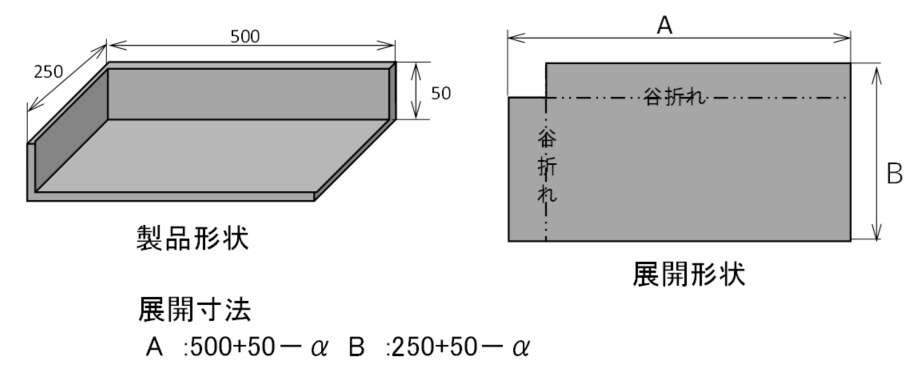
本記事では、「板金加工における部品展開」についてご紹介しています。ぜひご覧ください。
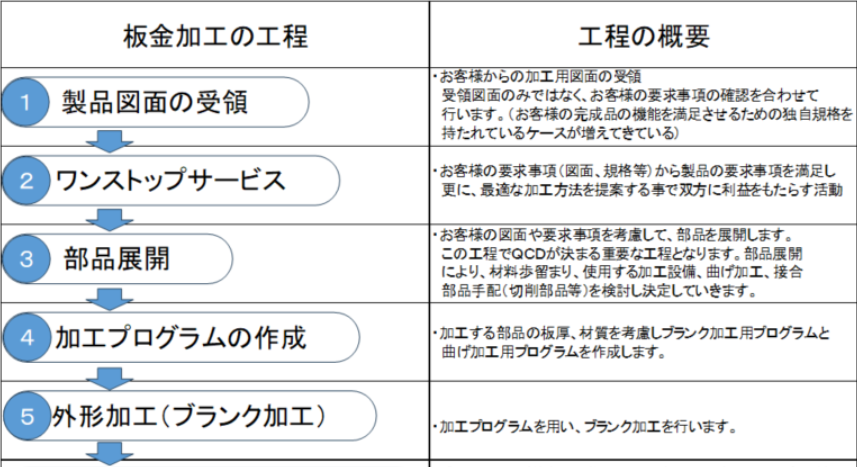
本記事では、「板金加工(工場板金)の全体像」についてご紹介しています。ぜひご覧ください。
今回は、プレス加工:冷間鍛造(後編) 複合押出し、密閉鍛造について紹介しています。ぜひご覧ください。
本記事では、プレス加工:冷間鍛造(前編) 型鍛造、前方押出し加工について紹介している記事になります。ぜひご覧ください。
本記事では、プレス加工:圧縮加工(冷間鍛造‐据え込み、修正仕上げ打ち加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
本記事では、プレス加工:圧縮加工(冷間鍛造‐コイニング・ポンチング・刻印加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!

本記事では、成形加工(縁曲げ(フランジ成形、カール成形)、口絞り成形、矯正及び型打ち)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
本記事では、成形加工(エンボス加工、バルジ張出し加工、つば出し加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
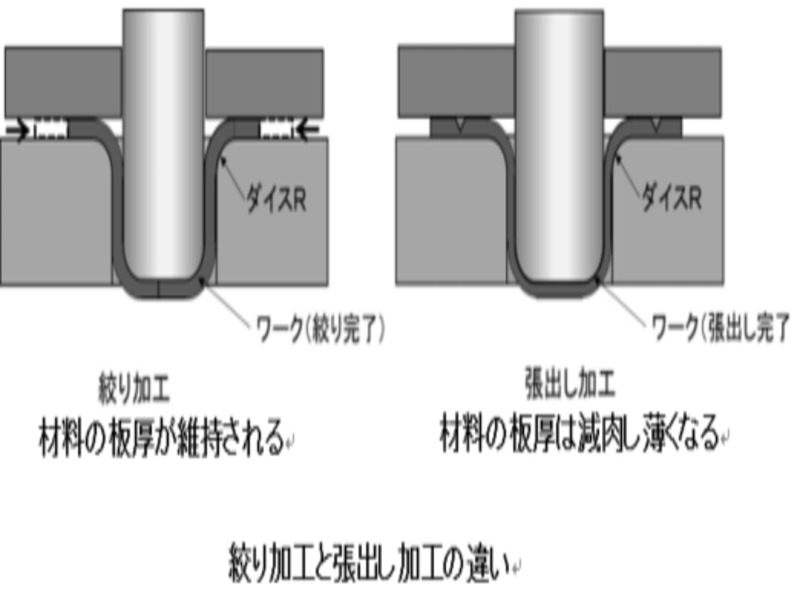
本記事では、張出し加工と絞り加工の違いについて説明をしています。 是非、ご確認ください。

本記事では、角絞り加工時に起こる引けの抑制方法について、説明しています。是非、ご確認ください。

本記事では、深絞り加工の基礎についてご説明しています。深絞りの定義や知っておくべき数値、絞り加工油や絞り金型について解説していますので、ご確認ください。
本記事では、絞り加工のトラブル事例、割れ不良・絞りキズ・底部変形について説明しています。是非ご確認ください。
本記事では、絞り金型と絞り加工のトラブル事例について詳しく解説しています。是非ご確認ください。
本記事では、プレスの絞り加工について、プレス加工のプロフェッショナルが解説いたします。
本記事では、プレス曲げ加工の一つであるカール曲げ加工(カーリング)の種類と加工工程について、プレス加工のプロフェッショナルが徹底解説いたします。
本記事では、曲げ加工において大きな問題となるスプリングバックの原因と対策、そして曲げ加工の種類について、プレス加工のプロフェッショナルが徹底解説いたします。
プレス加工は、目的とする製品形状や品質によって分類することができ、その数は数十種類とも言われています。これらは、パンチとダイで素材を分離するせん断加工と、板材を目的の形状に変形させる塑性加工という2つに大別されます。本コラムでは、せん断加工をさらに細かく分類した8種類の加工法についてご紹介します。
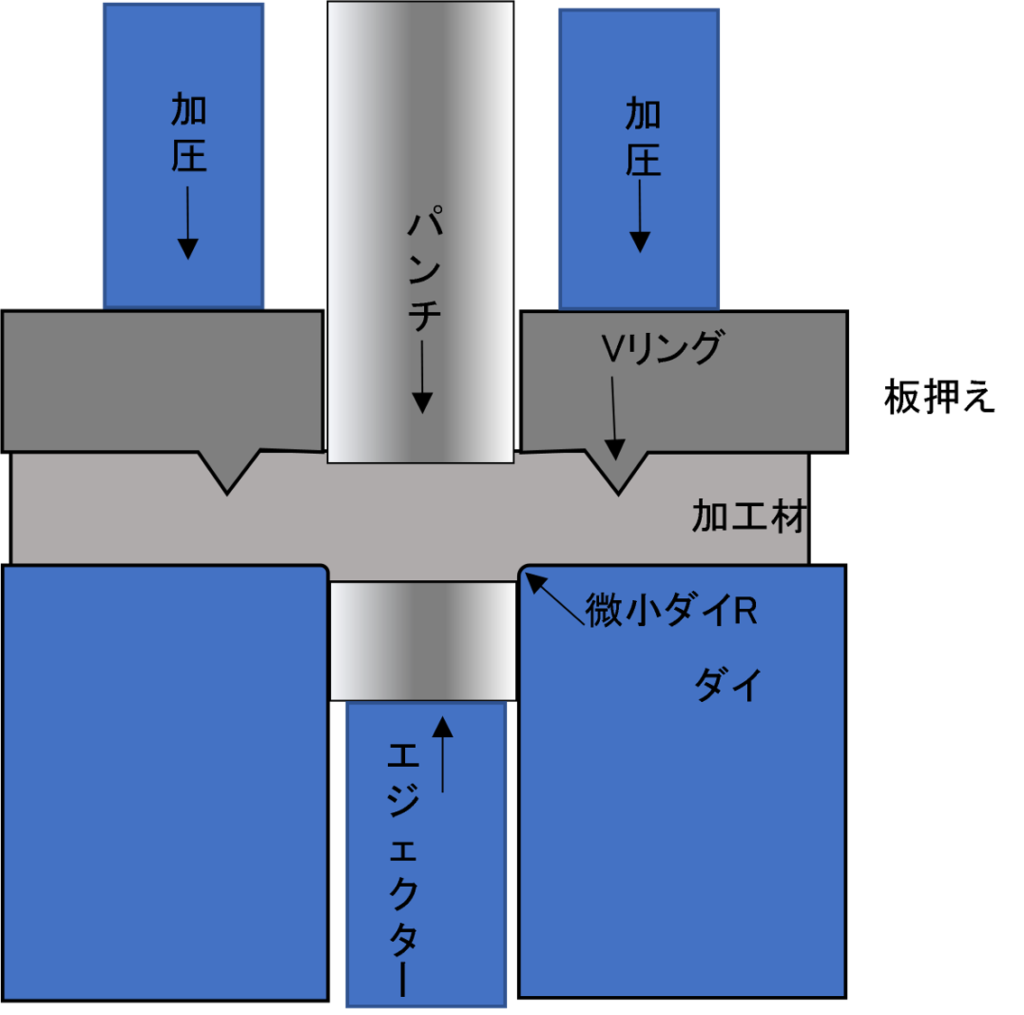
精密せん断加工(英:Precision Shearing)とは、トラブルの元となるダレ・破断面・バリといった断面形状を可能な限り無くし、綺麗な切断面を得るためのプレス工法になります。本コラムでは、4つの精密せん断加工についてご紹介したうえで、その中でもファインブランキング加工と対向ダイスせん断法について深く掘り下げて解説いたします。
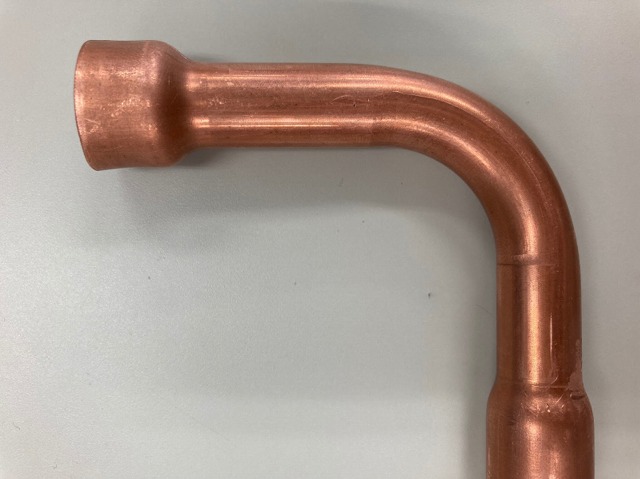
本記事では、パイプ加工の中でも難易度が高いとされる3次元曲げと端末加工技術について、パイプ加工のプロフェッショナルが詳しく解説いたします。
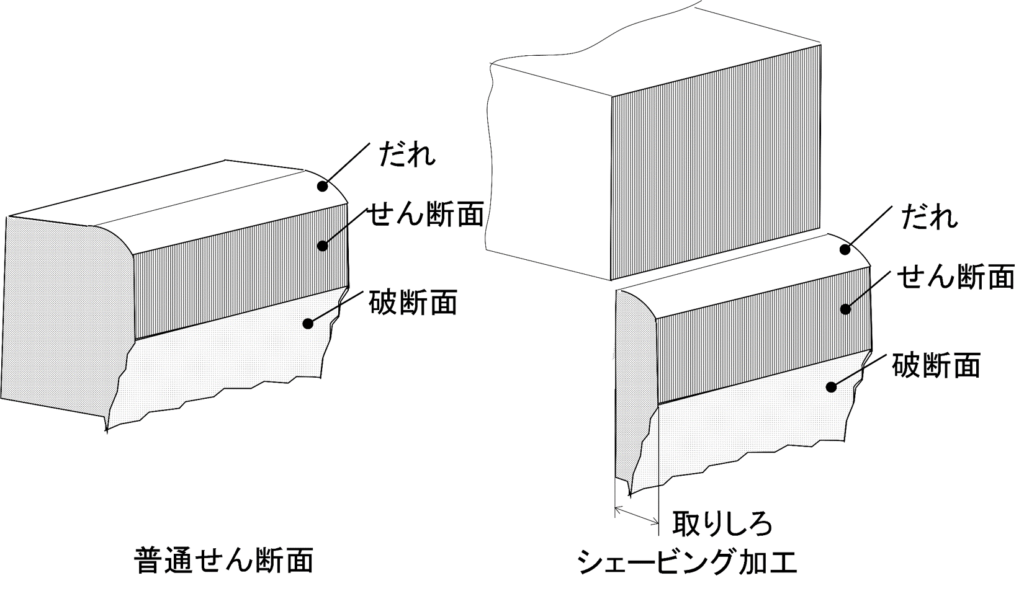
プレス加工の一つ、シェービング加工をご存じでしょうか?シェービング加工は、通常のプレス加工では得られないせん断面を得ることができる工法です。本記事では、シェービング加工と板厚の全面にせん断面を得るための加工ポイントについて、プレス加工のプロフェッショナルが徹底解説いたします。
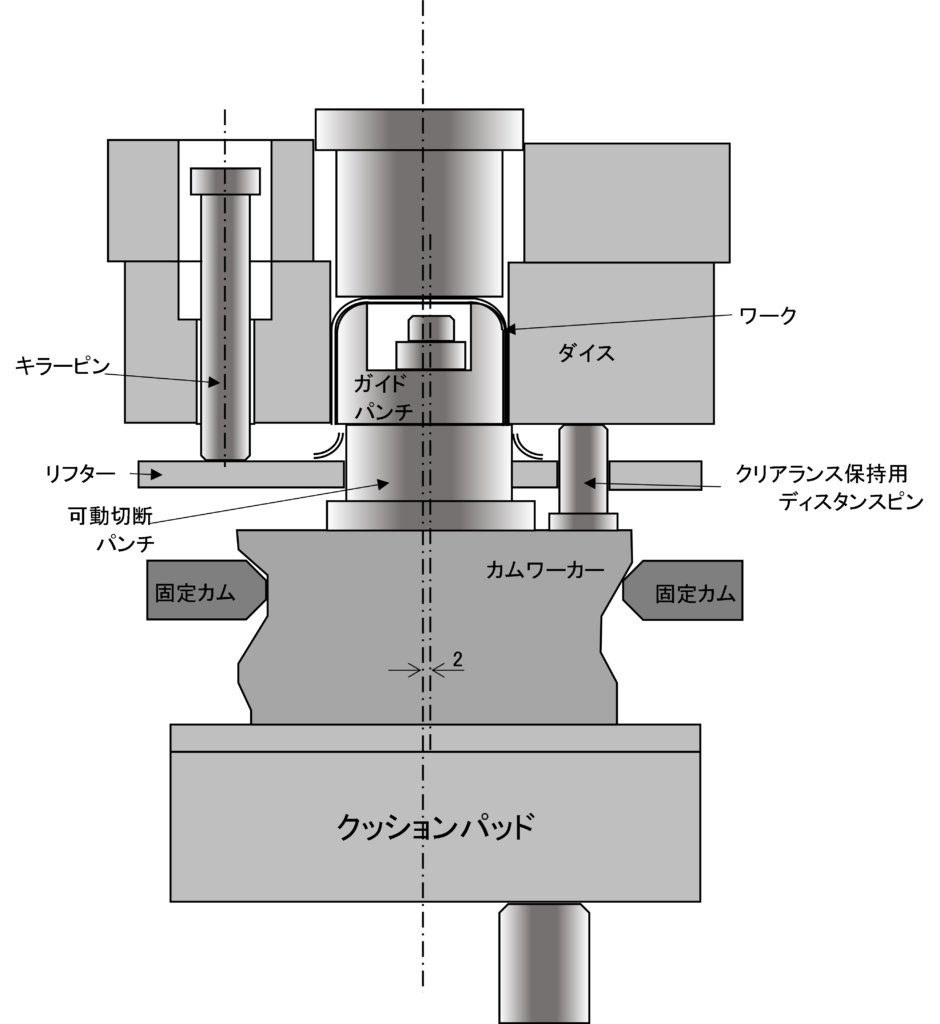
当記事では、プレス加工の”縁切り型”について詳しく解説しております。縁切り型の特徴や種類、構造について詳しくご紹介しておりますので、ぜひご覧ください。
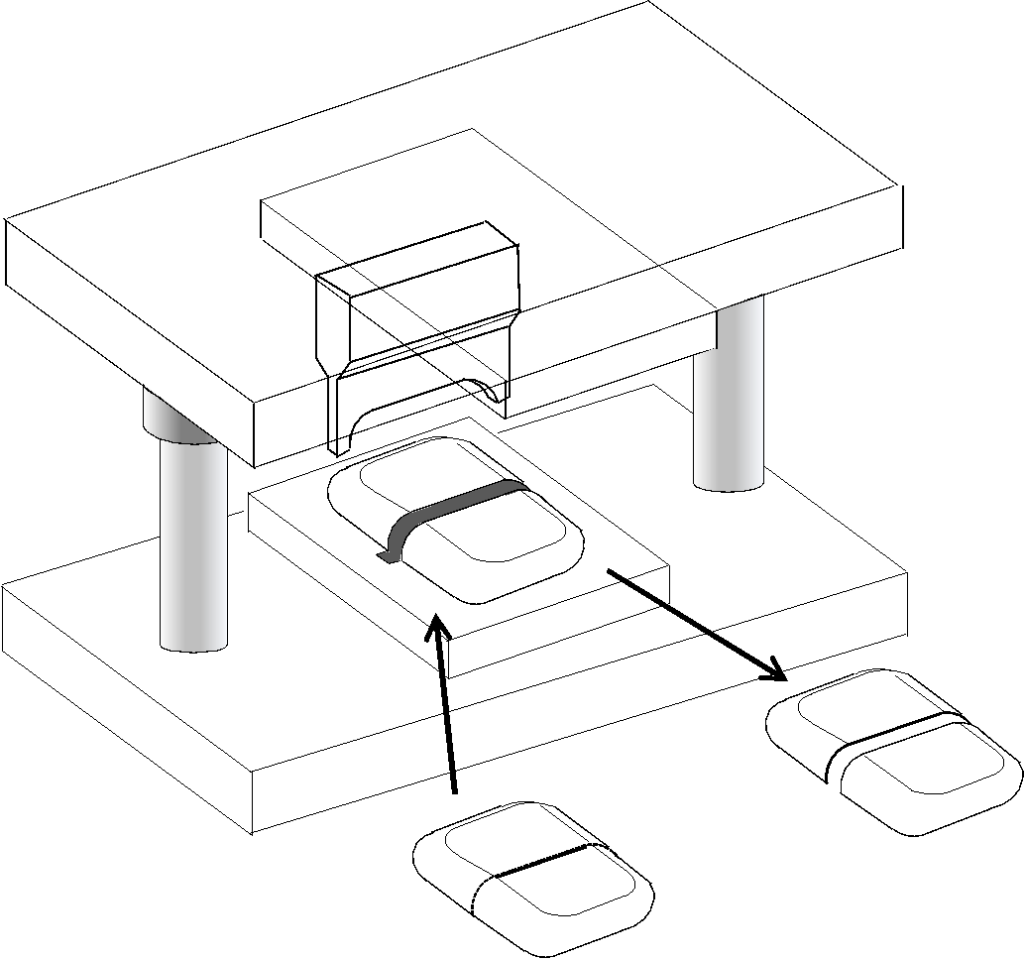
当記事では、プレス加工の”分断型”について詳しく解説しております。分断型を使った分断加工のポイントや加工事例についてもご紹介しておりますので、ぜひご覧ください。
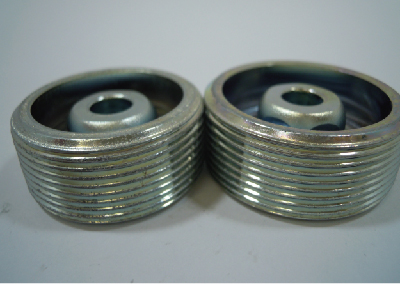
当社の高度コア技術である型内ネジ転造加工技術と加工事例についてご紹介しています。生産中の動画もご確認頂けますので、是非ご覧ください!
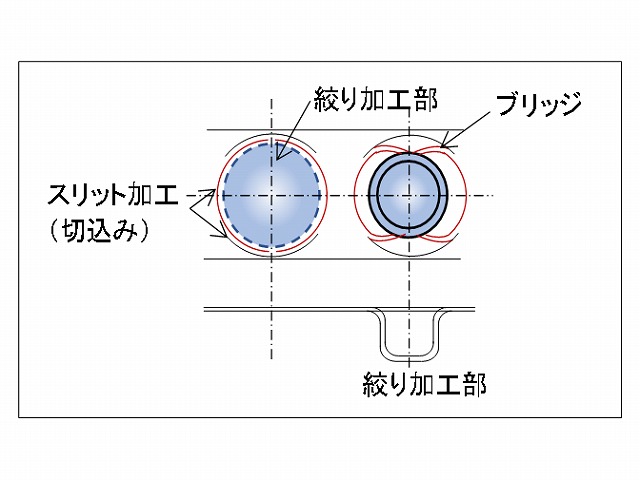
当記事では、切り込み型について説明しています。ルーバー加工やランスロット加工についても併せて説明していますので、是非ご確認ください。
金属の溶接方法には、アーク溶接やレーザ溶接など、様々な種類が存在します。各種溶接にはメリットやデメリットがありますが、それらを把握することで、適切な溶接方法を選定でき、高品質化及び最適コストの実現が可能となります。 ここでは、様々な溶接方法のメリットとデメリットをご説明させて頂きます!
当コラムでは、QCD全ての面でメリットを提供するネットシェイプとニアネットシェイプを、実現するための理想的な加工法をご説明します。 ぜひご一読ください!
当記事では、穴抜き型についてご説明させて頂きます。

金属塑性加工.comを運営する高橋金属では、11軸・9軸・8軸の多軸溶接ロボットを保有し、大物溶接品の溶接に対応しています。また、大物製品の組立まで対応できるOEM生産体制を構築しています。大物製品のOEM委託先をお探し中の皆様、お気軽に当社に御相談ください。
当技術コラムでは、せん断加工の中で基本的な加工である打抜き加工に使用される、打抜き金型ついてご説明します。
プレス加工の分類において、「素材の分離」に属する、せん断加工を行うための切断金型についてご説明します。
今回の技術コラムでは、プレス金型の設計に焦点を当て紹介をしていきたいと思います。

金属における加工方法の一つである鏡面加工について説明します。金属塑性加工.comの視点で、詳しく解説いたしますので、参考にして頂けますと幸いです。
金属における加工方法の一つである塑性加工について説明します。金属塑性加工.comの視点で、詳しく解説いたします。
溶接方法の中でもメリットが多いとされるロボットによるファイバーレーザ溶接の課題やデメリットについてご説明します。課題を解決する当社のコア技術についてもご説明しますので、是非ご確認ください。
理想的な工法とされるネットシェイプ・ニアネットシェイプを可能とする塑性流動成型加工の一種である冷間鍛造加工についてご説明させて頂きます。
トランスファープレス加工をはじめ、プレス加工工法についてご説明します。当社の独自ラインである、3連トランスファーダンデムラインについてもご紹介しますので、是非参考にしてください。
プレスFEM解析技術、溶接熱歪解析技術を持つ当社が、CAE解析についてご説明させて頂きます。合わせて、FEM解析やFVM解析、当社のコア技術についてもご紹介します。
当社の表面処理鋼板材接合技術を用いることで、メッキを剥がさずにZAM材を溶接することが可能となります。
アーク溶接における溶接欠陥の発生原因を紹介します。
金属塑性加工.comを運営する高橋金属は、設計から金属加工、そして完成品組立まで一貫した生産が可能な、国内有数の企業です。培ってきたノウハウや研究開発により生み出した独自技術を用いて、皆様に最大限のメリットを提供します。
 板金加工:レーザ溶接の歴史 各種発振方法について
 パイプ加工:パイプ材の製造方法について
 板金加工:曲げ加工に必要な荷重計算
 板金加工:ファイバーレーザの発振方法とレーザ溶接の設備構成
 パイプ加工:パイプ材の目的に合わせた選定方法について