パイプ加工:接合部品を溶接する上での考慮すべき現象
本記事では、接合部品を溶接する上での考慮すべき現象についてご紹介しています。ぜひご覧ください。

前回の技術コラムでは、「回転引き曲げの基本メカニズムと加工用語・判定基準」について解説させていただきました。
本編では「接合部品を溶接する上での考慮すべき現象」について解説させていただきます。
まだ、「回転引き曲げの基本メカニズムと加工用語・判定基準」について、ご覧になっていない方は下記リンクよりご確認ください。
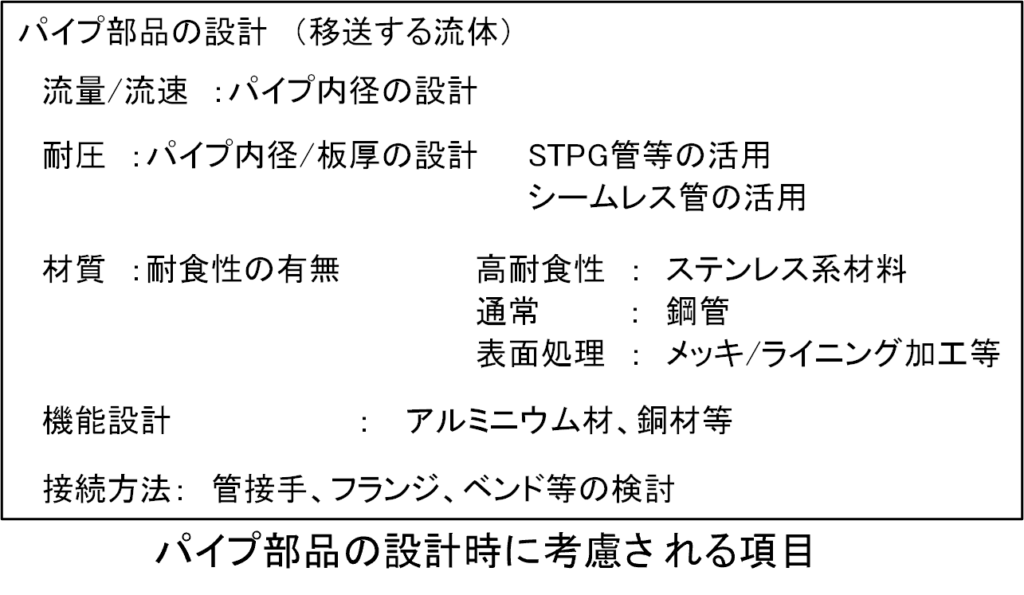
パイプ部品をエンジンや機械設備に取付け場合には、パイプ端の端末加工や、フランジやベンド等の部品を取付け接続します。パイプ部品の設計時には、おおよそ下図のような項目が検討され、流体の種類(水、オイル、薬品等)と、流量、流速に応じた管径・板厚の設計がされます、特に板厚の設計時には、流体による圧力や摩耗による減肉(腐れ代と呼ぶ)が考慮されます。また、油圧配管の様に高圧の液体が流れる場合には、圧力に耐える材質が指定されます。
腐食環境下で使用される場合には「電蝕(ガルバニック腐食)」「応力腐食割れ」「粒界腐食」などを考慮した材質・工法の選定も行われ、パイプ材の材質と接続に用いるフランジやベンドの材質が異なる場合も発生してきます。
同種類の接合であれば、問題なく加工できますが、異種金属での接合の場合には、接合方法の検討から、溶加材の材質の選定、シールド方法など、多岐にわたる検討が必要となってきますので、紹介していきたいと思います。
パイプ部品は板金部品と異なり、「腐食」を考慮した配慮がとられます。例えば、船舶用エンジンの場合には「海水冷却」か「清水冷却」のいずれかの方式でエンジンが冷却されます。どちらも海水を冷却に用いますが、エンジン内に直接、海水を循環させる海水冷却と、エンジン内は清水を循環させて、海水と清水の熱交換で冷却させる清水冷却では、エンジンに与えるダメージは前者が大きく、近年では清水冷却方式をとられることが多いそうです。どちらも海水を冷却に活用するため、金属への腐食が発生しやすい環境となり、材質や接合方法でも設計的な配慮がとられます。
本題の部品接合を説明する前に、腐食環境下や接合に起因する不具合である「電蝕」「応力腐食割れ」「粒界腐食」について、先に説明をしたいと思います。
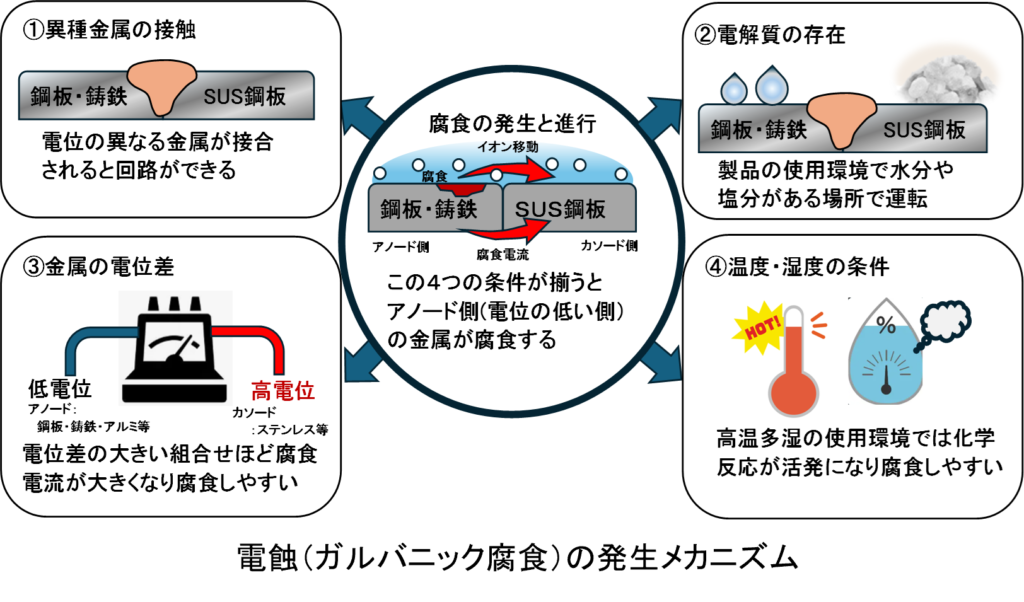
産業機械や、船舶用船外機などでは、QCDを考慮して構成部品の材質も選定していきます。船舶用エンジンも過去には鋳鉄ブロックを使用し、排気マフラーにはステンレス鋼板を使用したものが活用されていました。軽量化や構成部品点数を削減するためアルミダイキャスト等に変更したものが出来てきています。排気ガスは腐食性の高いガスを含んだものもあり、対策としてステンレス材を用いる設計が行われると、使用される材質の異なる組合せが発生します。
下図に示すのは電蝕(ガルバニック腐食)の発生メカニズムですが、4つの要因が重なることで低電位側の材料で腐食が発生します。対策としては、4つの条件のうち何かを無くすことで防止する事が出来ます。具体的には①の異種金属の接触では、電位差の小さい組合せの材料を選定する、②の電解質の存在について、部品の表面処理を施すことで「水分」「塩分」が母材に直接触れないようにすることが出来ます。いずれも製品や部品の設計を行う時点で実施する対策になりますが、「溶接・接合」に関するところについては、最適な溶接工法の選定や工法に合わせた溶加材の選定が必要となります。
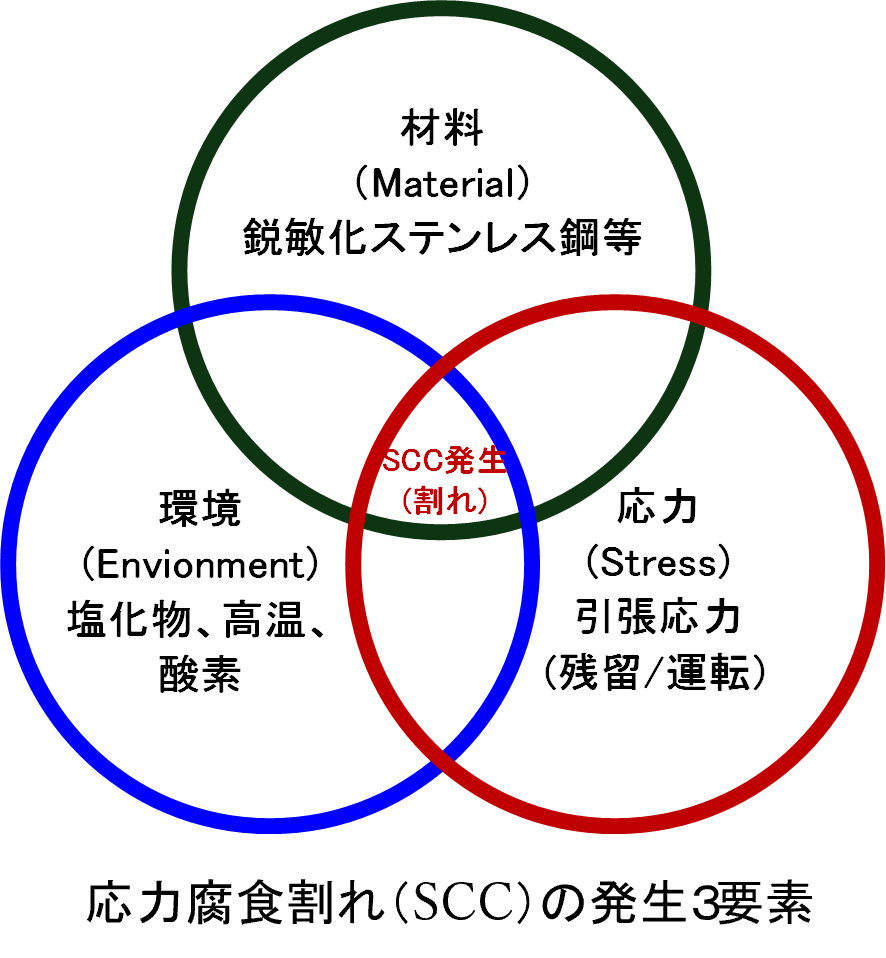
応力腐食割れ(Stress Corrosion Cracking、SCC)は、「溶接加工」や「塑性加工」を行うことで加工部に引張応力のかかった状態の部位が腐食性環境下(高温・塩化物・酸素・酸・アルカリ等)の雰囲気に曝され、且つ引張応力が加わることで亀裂が発生・進展する現象です。この現象では、母材が腐食により減肉するなどの現象が発生する事は無く「脆性破壊」の形態となり、予兆なしに破断する事が有ります。
応力腐食割れは、下図の3つの要因が重なることで発生する現象であり、3つのうち1つでも外すことが出来れば発生しない不具合でもあります。材料面ではSCC感受性の低い材料の選定やステンレス材を使用する場合には固溶化熱処理を行い、鋭敏化組織を消す方法が有ります。環境面では腐食環境下にさらされない様に表面処理を施す方法が有ります。応力除去については溶接や塑性加工時の残留応力を最小化するため熱処理を行う等の方法が有ります。
この現象を目視や耐圧試験で検出する事が難しく、「超音波探傷」「磁粉探傷」「浸透探傷」等の非破壊検査による検出を行うことが必要となります。
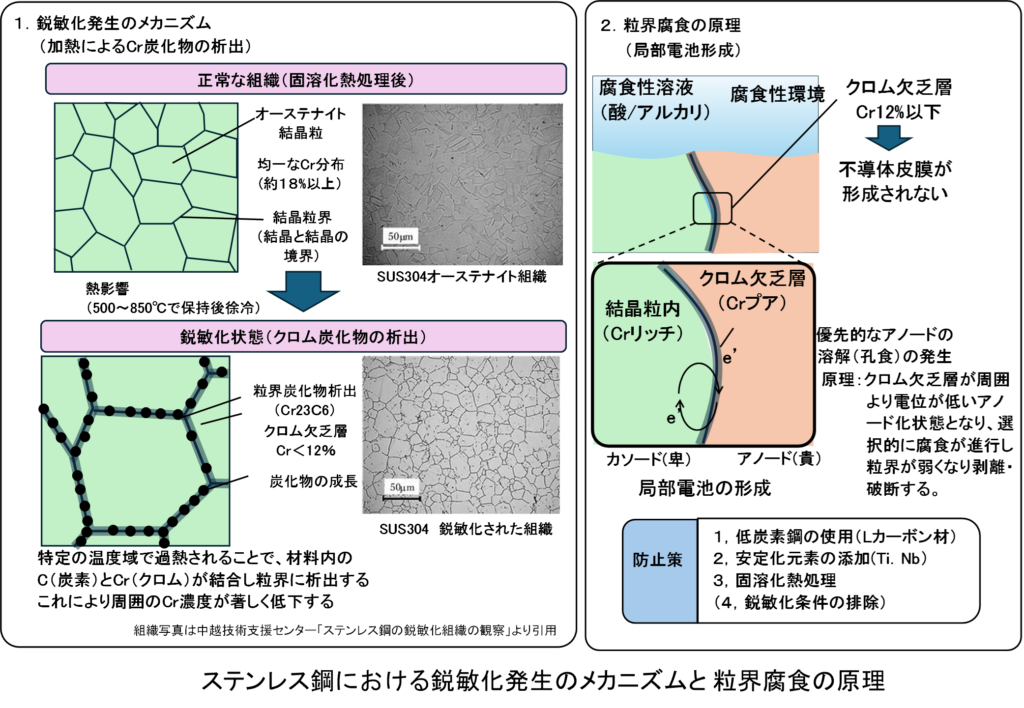
粒界腐食は溶接や熱処理による腐食で、金属は加熱される温度帯により内部組織が変化します。この組織の変化を応用したのが熱処理になるわけですが、ステンレス鋼については溶接や熱間加工により500~850℃の温度帯で長時間さらされると、クロムと炭素が結びつくことでクロム炭化物が生成されます。ステンレス鋼が錆びない理由は、クロムにより材料表面に不導体皮膜を生成し酸化を防止するわけですが、不導体皮膜を生成するために必要なクロムが不足することで、不導体皮膜が生成されず、そこから腐食が発生します。この現象は、ステンレス組織の粒界(組織と組織の境界)に沿って発生するため、「粒界腐食」と呼ばれます。
粒界腐食(鋭敏化された組織)の対策には、固溶化熱処理が有ります。ワーク(加工済みの部品)を1000℃以上に加熱し急冷する事で鋭敏化を解消し耐食性を復元する事が出来ます。また、材料に含まれる炭素量の少ない材料(例えばSUS316“L”で表記されるLow Carbon材)を選定する事や、Ti、Nbの成分を含んだ材料を選定するなどの対策が有ります。
鋭敏化の発生部位は、溶接のHAZ部(熱影響部)に発生する事が多い事象でもあります。下図に鋭敏化発生のメカニズムと粒界腐食の原理を示します。
今回はパイプの接合部品を溶接する上での考慮すべき現象について解説しました。
弊社では高精度なパイプ曲げ加工から複雑な端末加工まで、難度の高い技術に幅広く対応しております。
蓄積されたノウハウと独自の治工具・設備を駆使し、三次元複雑形状の燃料配管や潤滑油配管等の製造を行っております。
さらに、近年ご相談が増えている水素やメタノールは引火性が高く安全対策として二重配管を必要とされます。
このような高機能なパイプ部品にも、確かな品質でお応えします。
「他社で断られた難しい形状」や「開発段階での困りごと」等がございましたら、当社へお気軽にご相談ください。
>ご相談・お問い合わせはこちら
他にも多数の技術コラムも掲載しております。
>>コラム一覧はこちら
パイプ加工の製品事例についても「金属塑性加工.com」へUPしております。
>>製品事例はこちら

本記事では、接合部品を溶接する上での考慮すべき現象についてご紹介しています。ぜひご覧ください。
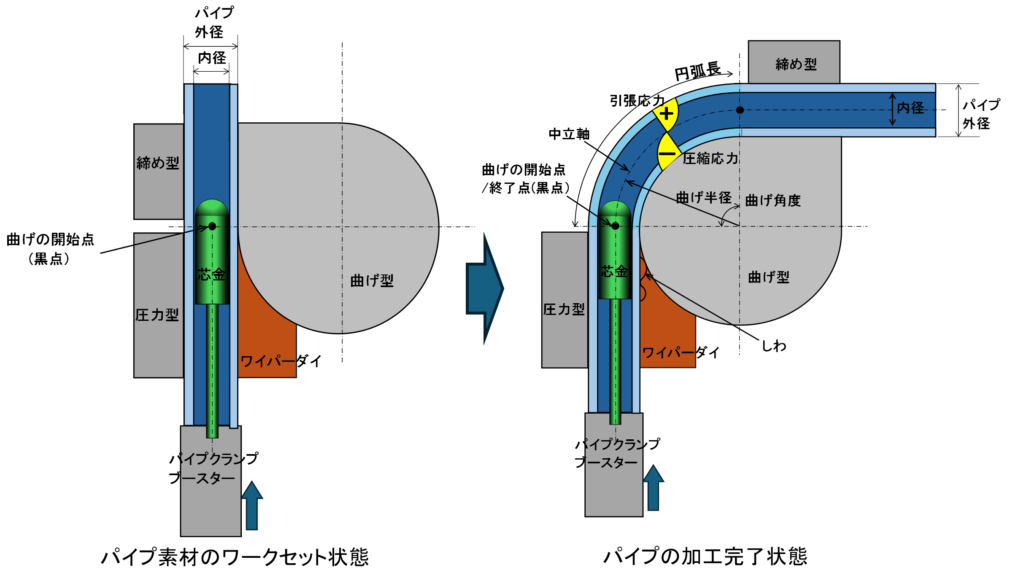
本記事では、回転引き曲げの基本メカニズムと加工用語・判定基準についてご紹介しています。ぜひご覧ください。
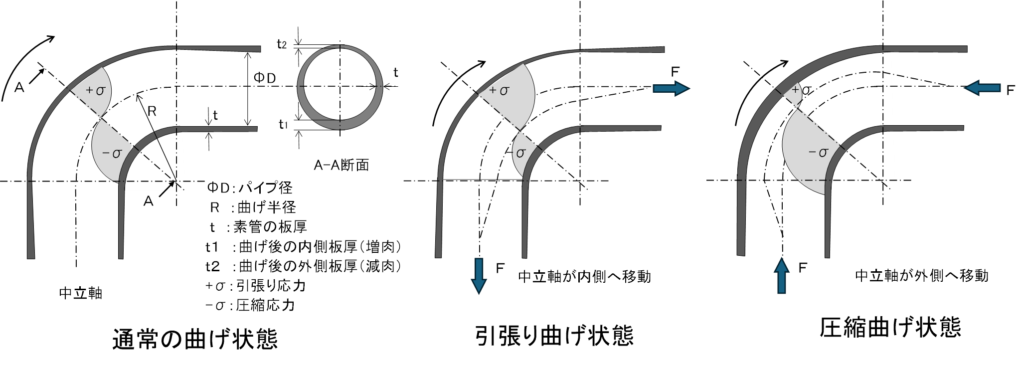
本記事では、パイプ曲げ加工に求められるものについてご紹介しています。ぜひご覧ください。

本記事では、パイプ加工の流体の移送についてご紹介しています。ぜひご覧ください。
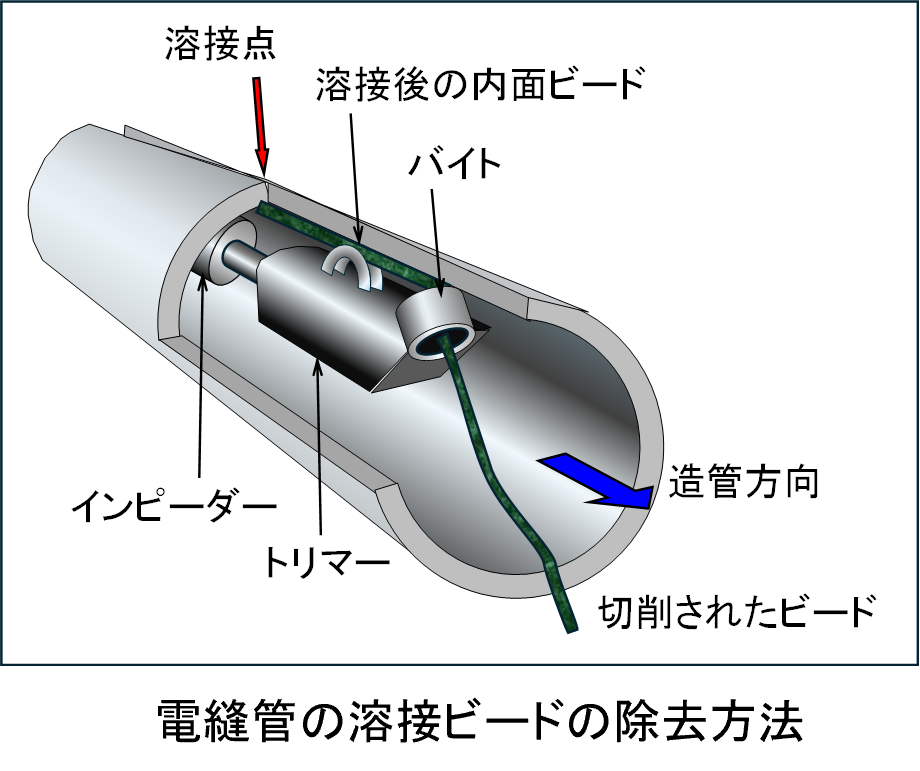
本記事では、パイプ材の概要についてご紹介しています。ぜひご覧ください。
本記事では、パイプ材の概要についてご紹介しています。ぜひご覧ください。

本記事では、パイプ加工技術の概要についてご紹介しています。ぜひご覧ください。

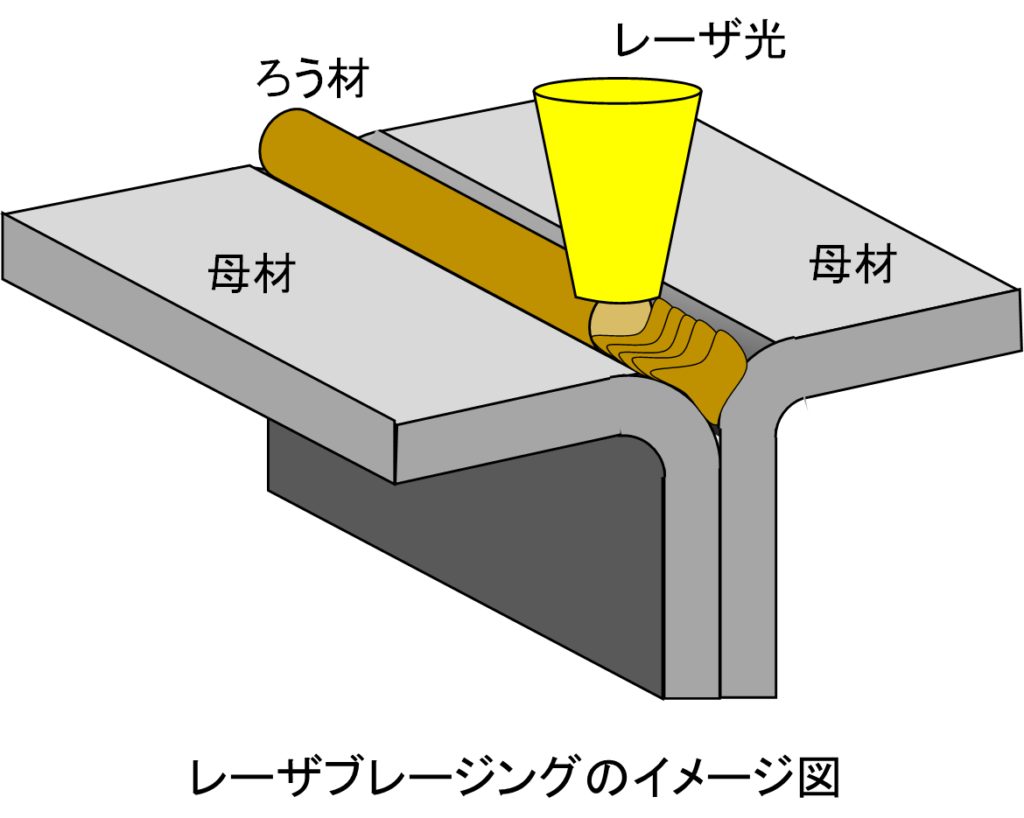
本記事では、板金加工の溶接に含まれる「ろう付け加工方法」の概要についてご紹介しています。ぜひご覧ください。
本記事では、板金加工の溶接に含まれる「液相接合」の概要についてご紹介しています。ぜひご覧ください。
本記事では、板金加工の溶接に含まれる「エンボスプロジェクション溶接」の概要についてご紹介しています。ぜひご覧ください。
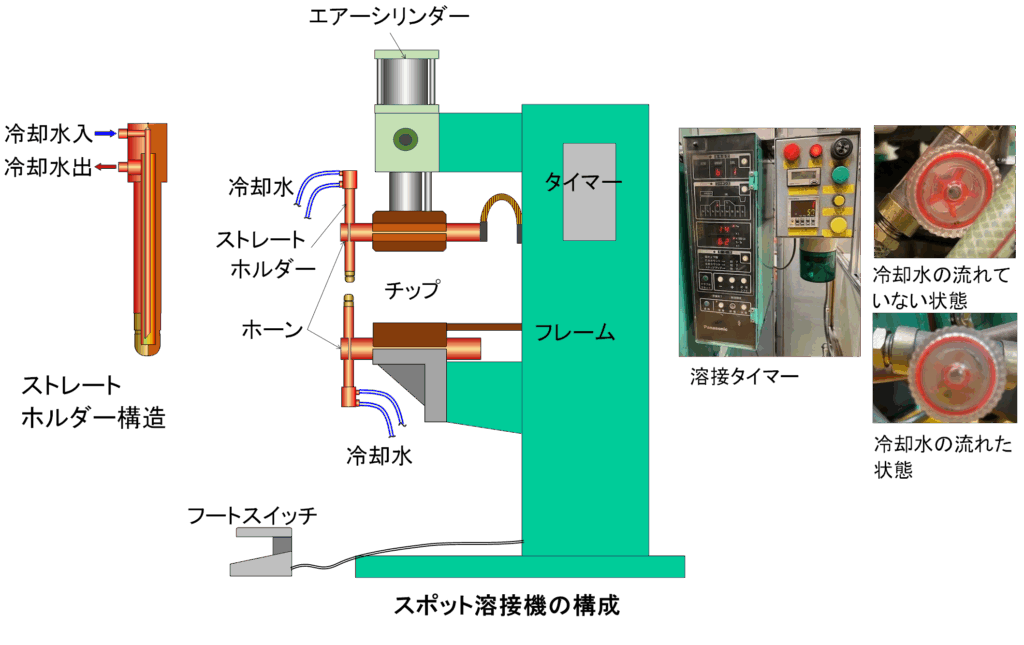
本記事では、板金加工の溶接に含まれる「スポット溶接」の概要についてご紹介しています。ぜひご覧ください。
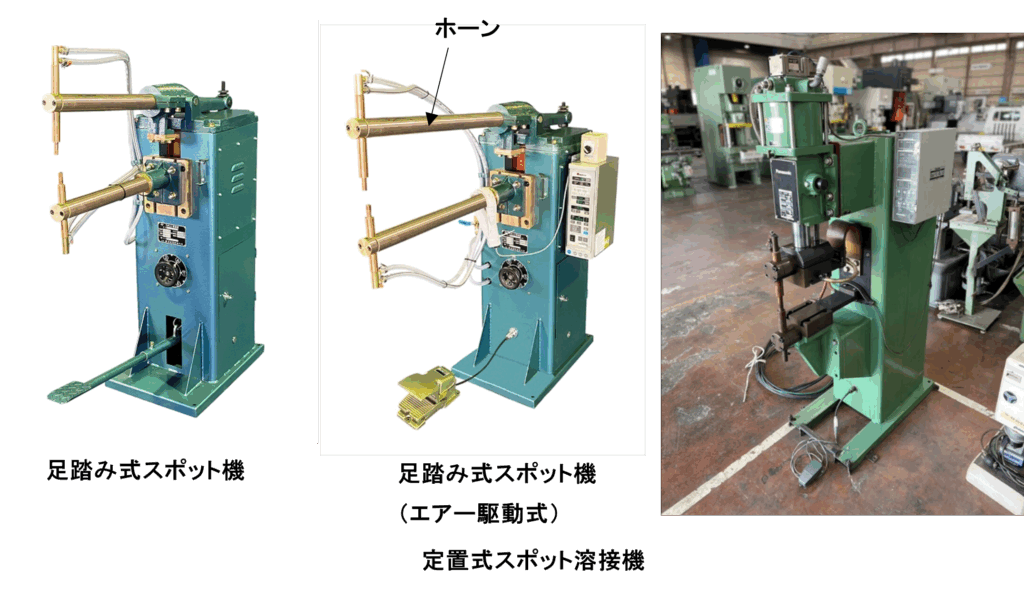
本記事では、板金加工の溶接に含まれる「スポット溶接」の概要についてご紹介しています。ぜひご覧ください。
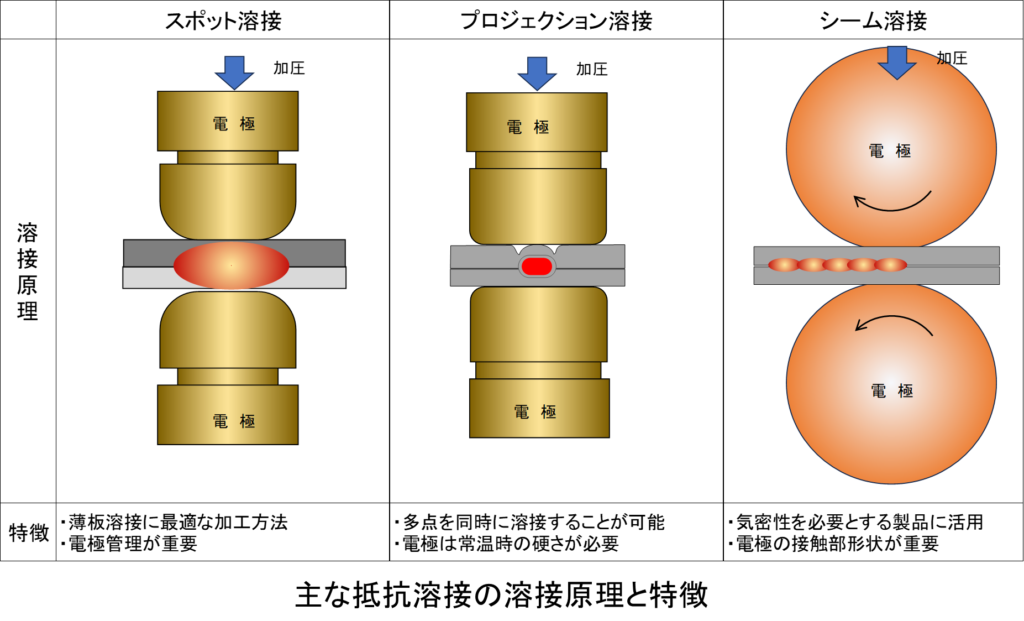
本記事では、板金加工の溶接に含まれる「抵抗溶接」の概要についてご紹介しています。ぜひご覧ください。
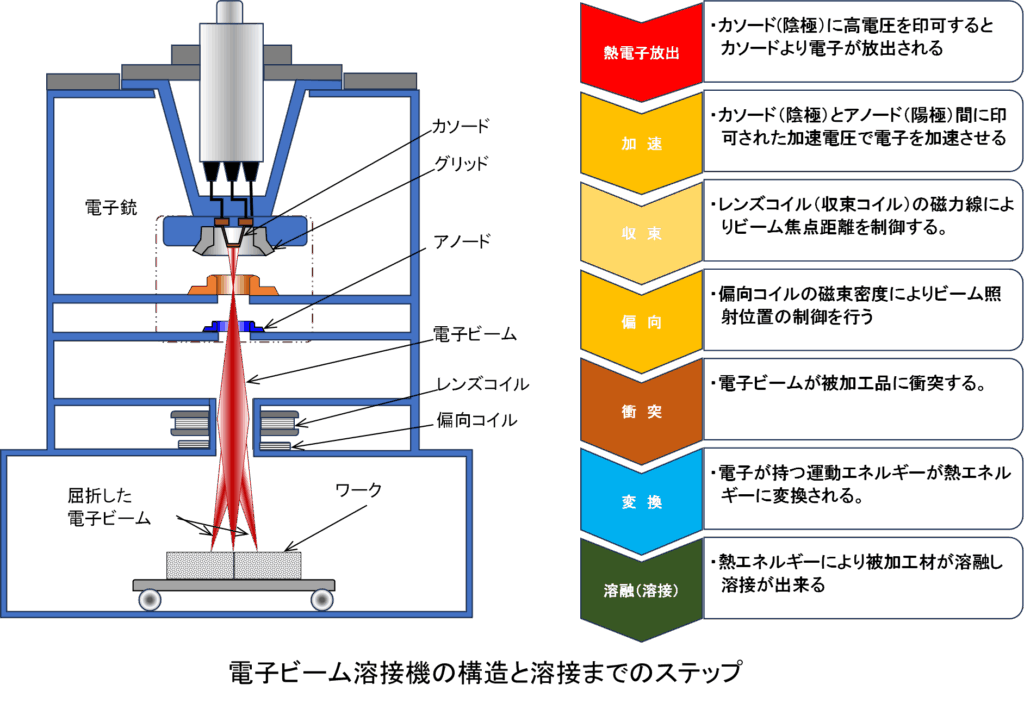
本記事では、板金加工の溶接に含まれる「電子ビーム溶接」の概要についてご紹介しています。ぜひご覧ください。
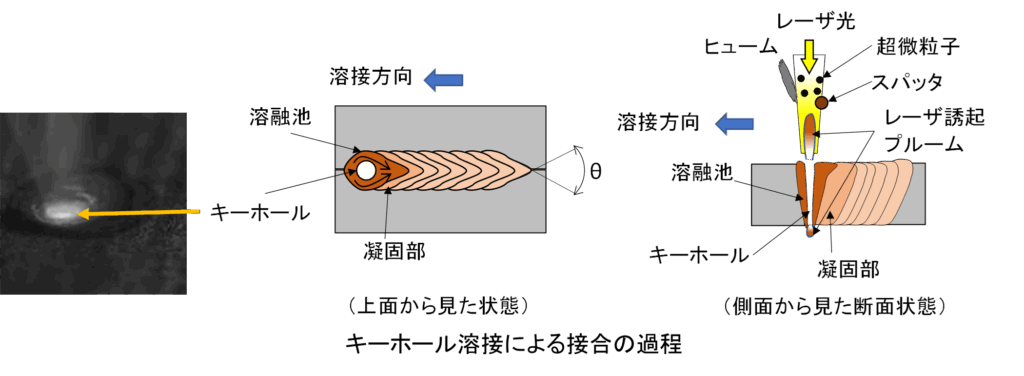
本記事では、板金加工の溶接に含まれる「レーザ溶接の現象・特徴・応用と今後の展望」の概要についてご紹介しています。ぜひご覧ください。
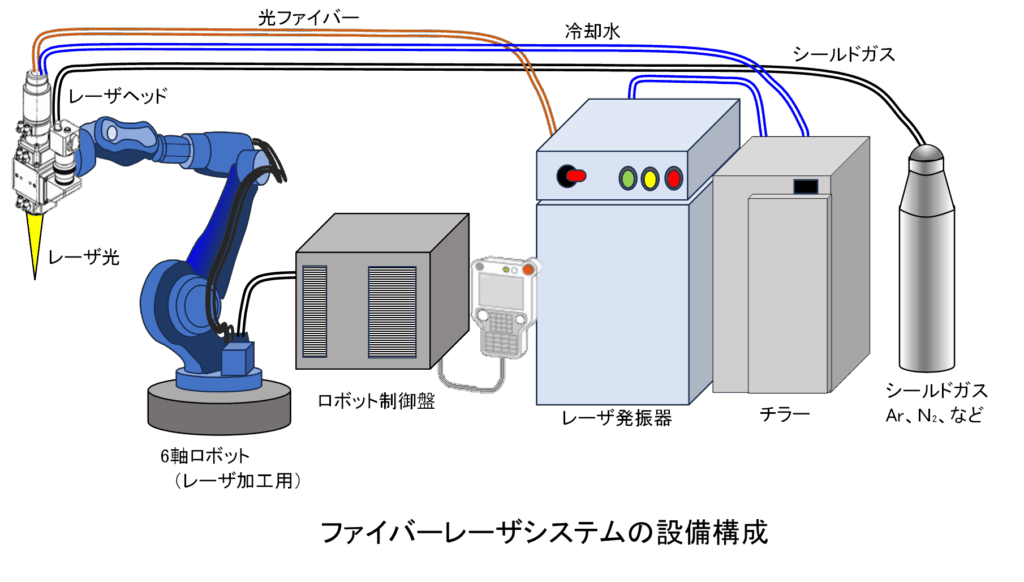
本記事では、板金加工の溶接に含まれる「ファイバーレーザの発振方法、設備構成」の概要についてご紹介しています。ぜひご覧ください。
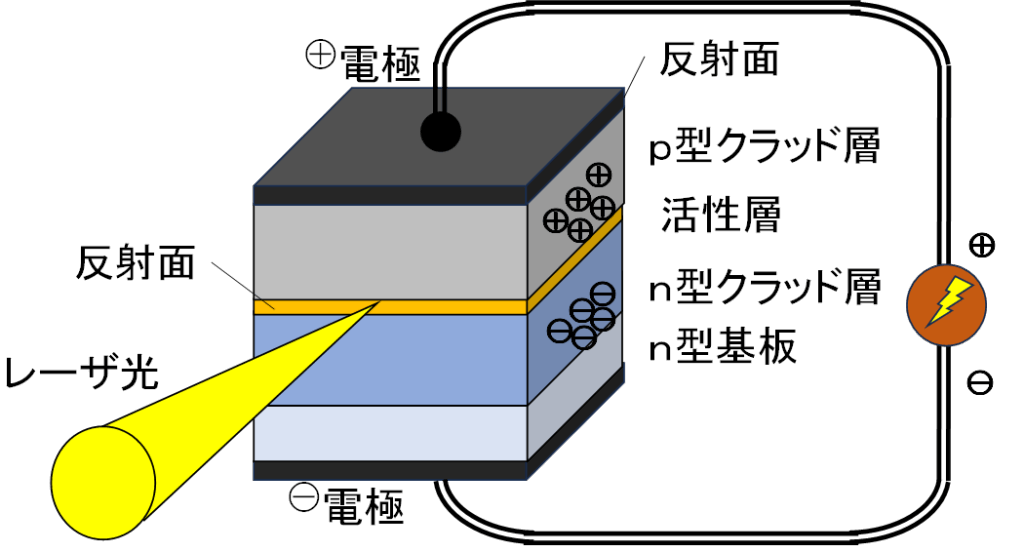
本記事では、板金加工の溶接に含まれる「レーザ溶接」の概要についてご紹介しています。ぜひご覧ください。
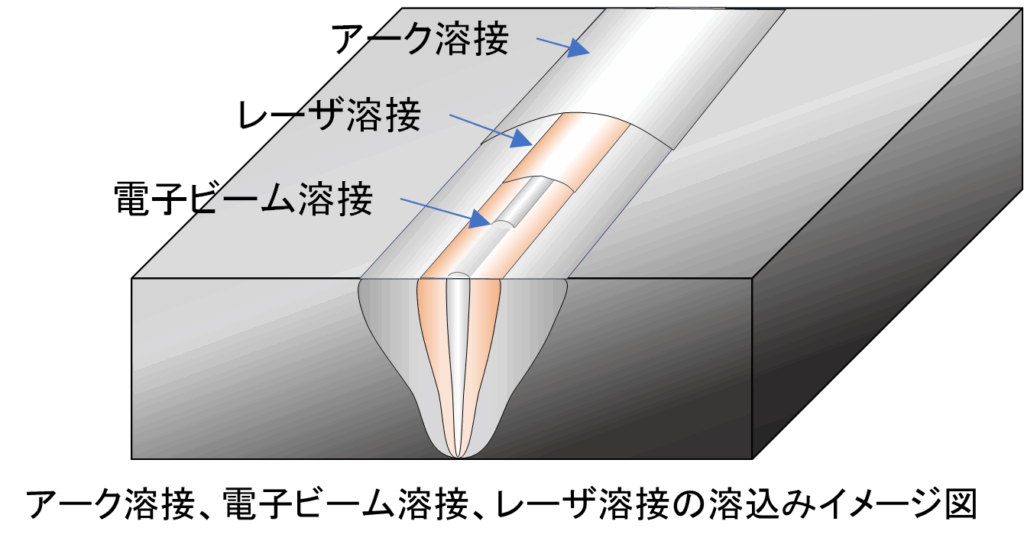
本記事では、板金加工の溶接に含まれる「高エネルギービーム溶接」の概要についてご紹介しています。ぜひご覧ください。
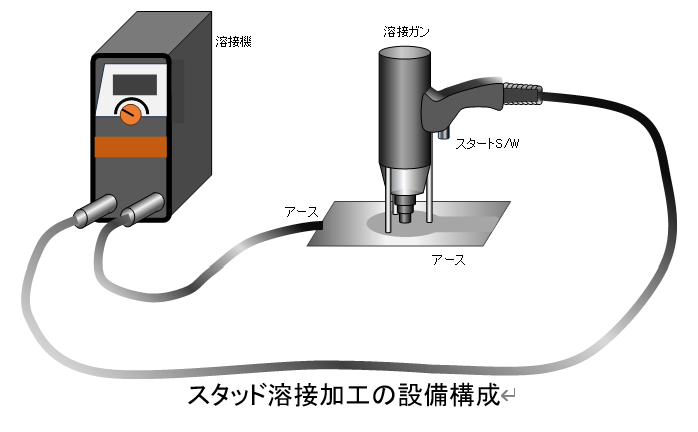
本記事では、板金加工における「スタッド溶接」についてご紹介しています。ぜひご覧ください。
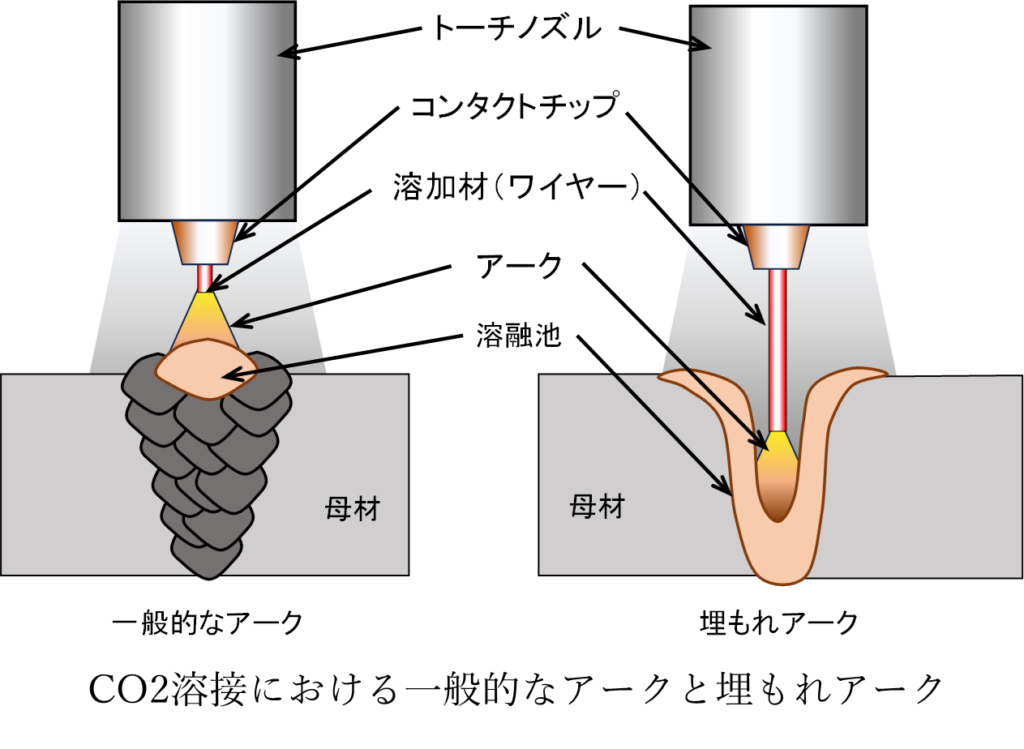
本記事では、板金加工における「溶接条件の具体的な設定」についてご紹介しています。ぜひご覧ください。
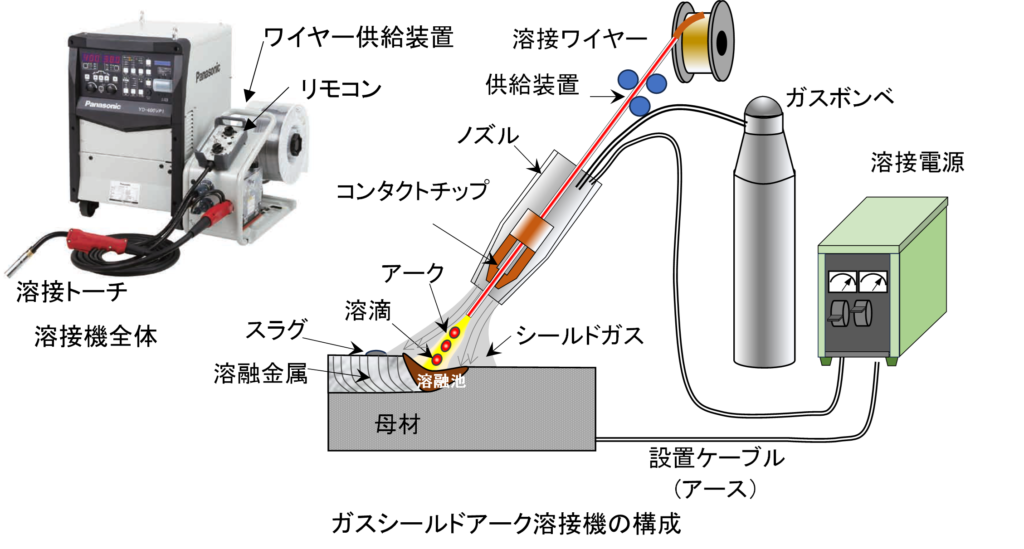
本記事では、板金加工における「ガスシールドアーク溶接」についてご紹介しています。ぜひご覧ください。

本記事では、板金加工における「TIG溶接」についてご紹介しています。ぜひご覧ください。
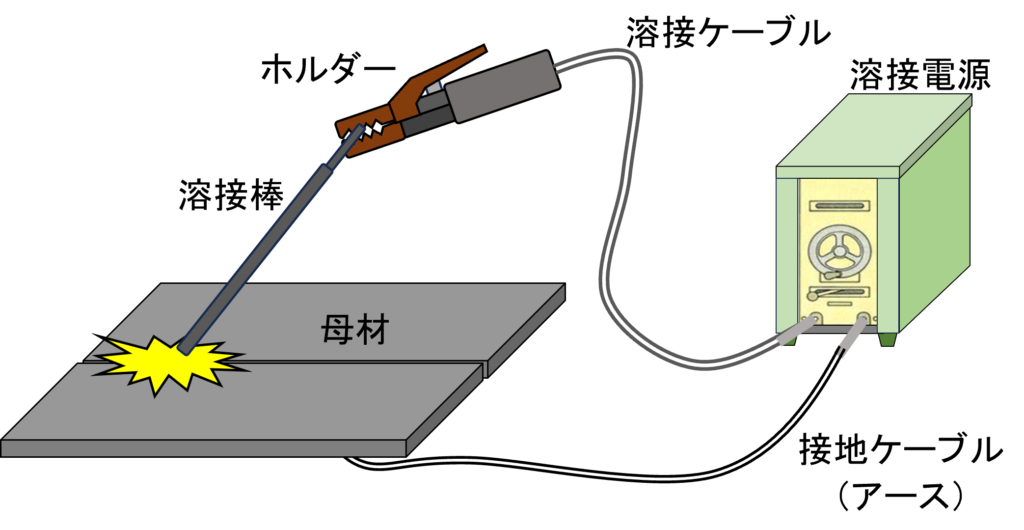
本記事では、板金加工における「被覆アーク溶接」についてご紹介しています。ぜひご覧ください。
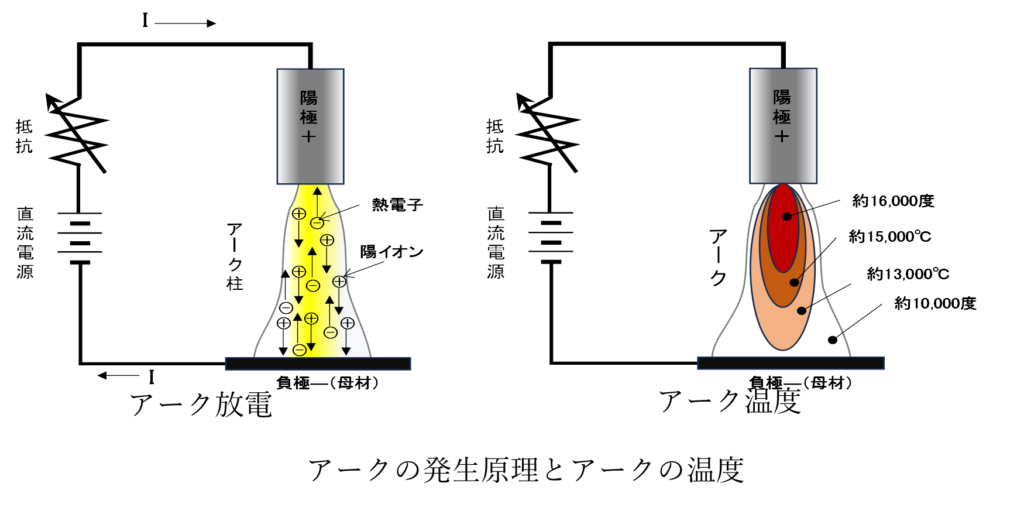
本記事では、板金加工における「アーク溶接」についてご紹介しています。ぜひご覧ください。
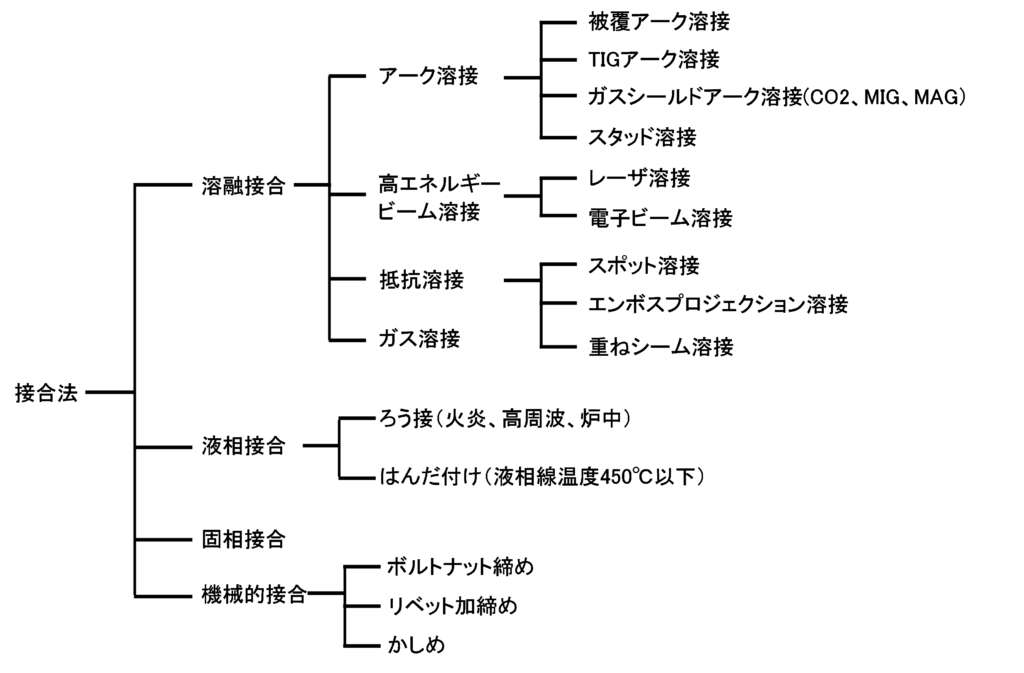
本記事では、板金加工に関する4つの接合法(溶接・液相・固相・機械的接合)について紹介しています。
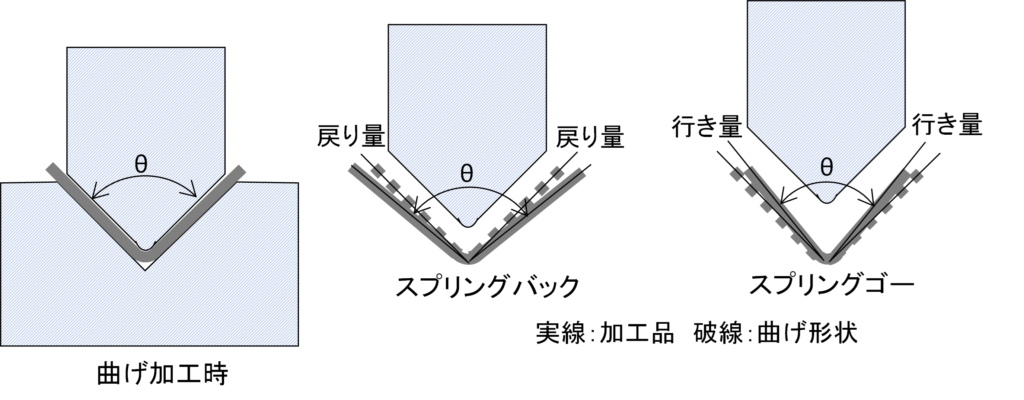
本記事では、板金加工における「曲げ加工」についてご紹介しています。ぜひご覧ください。
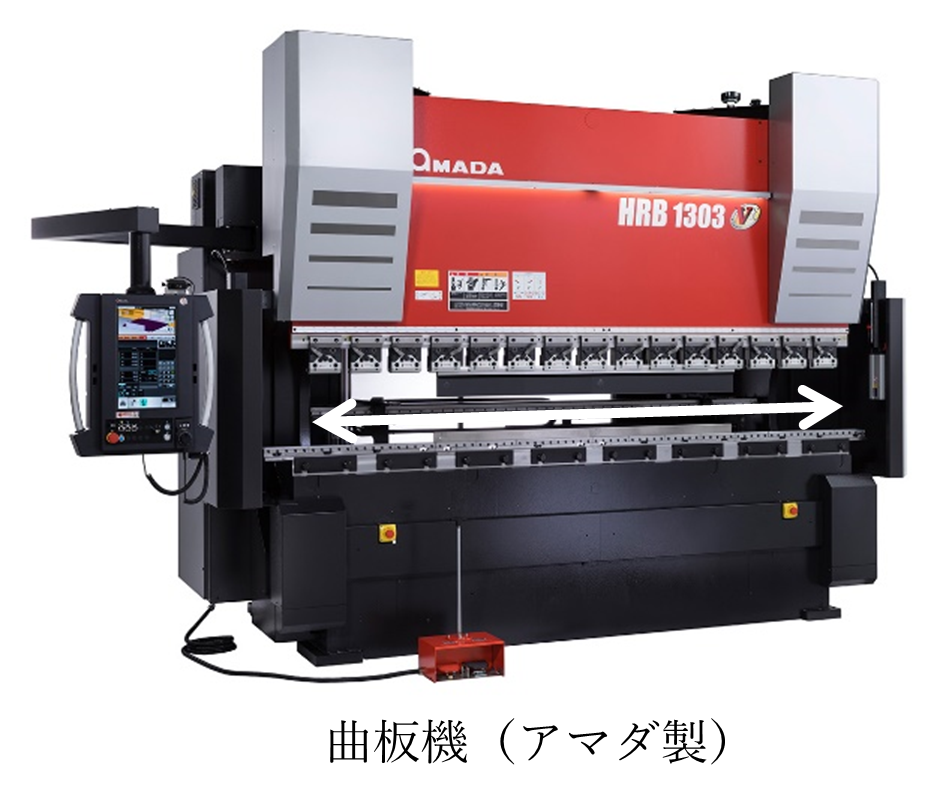
本記事では、板金加工における「曲げ加工」についてご紹介しています。ぜひご覧ください。
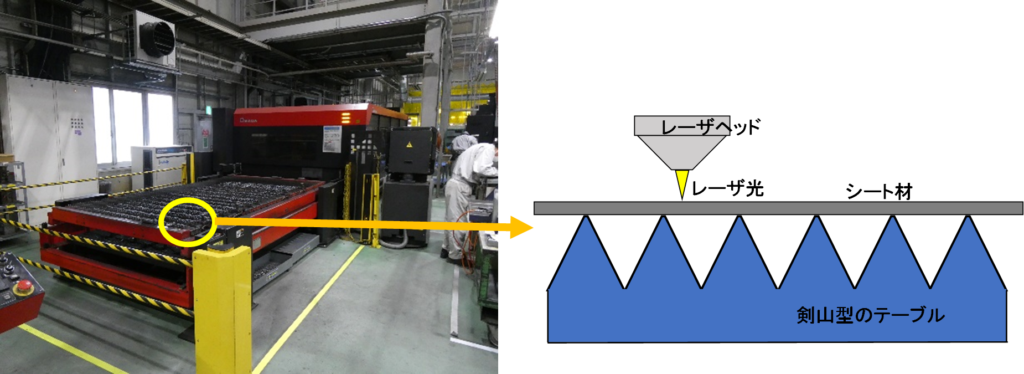
本記事では、板金加工における「レーザタレパン複合機」についてご紹介しています。ぜひご覧ください。
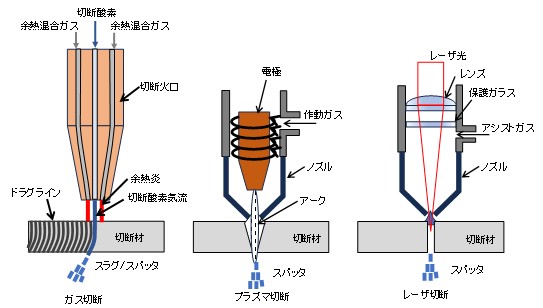
本記事では、板金加工における「レーザ切断」についてご紹介しています。ぜひご覧ください。
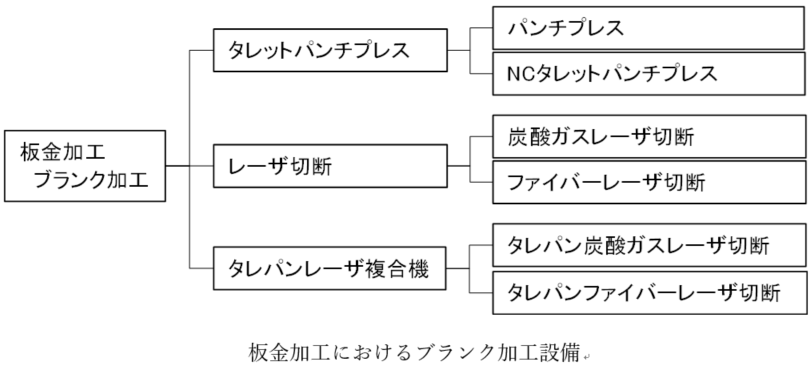
本記事では、板金加工における「外形加工専用機」についてご紹介しています。ぜひご覧ください。
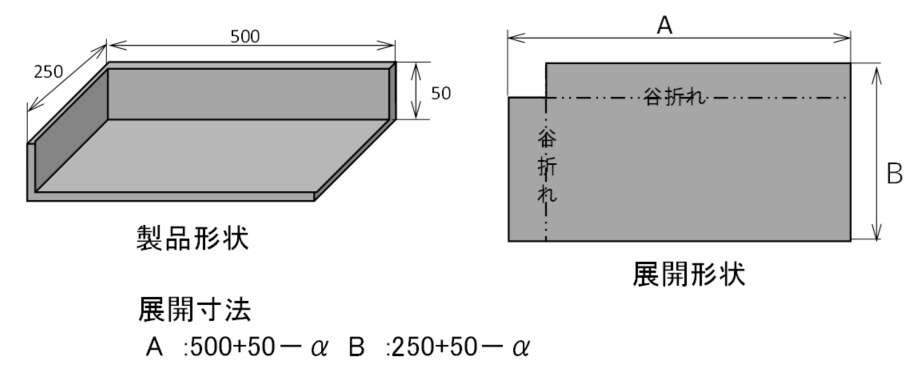
本記事では、「板金加工における部品展開」についてご紹介しています。ぜひご覧ください。
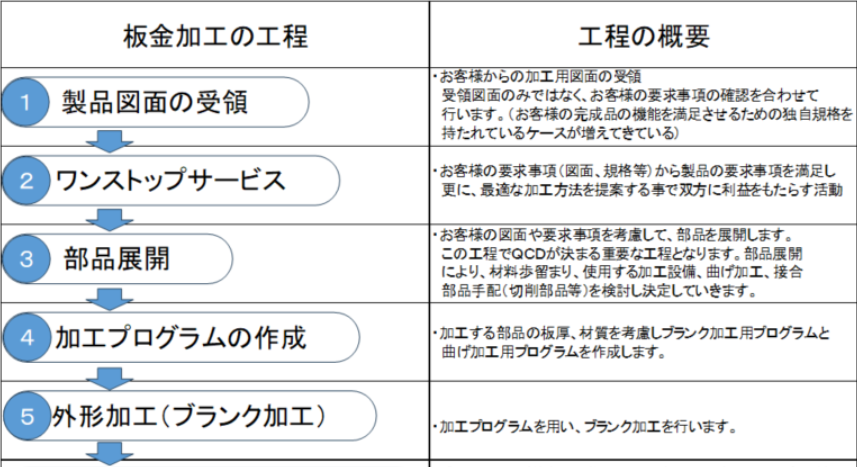
本記事では、「板金加工(工場板金)の全体像」についてご紹介しています。ぜひご覧ください。
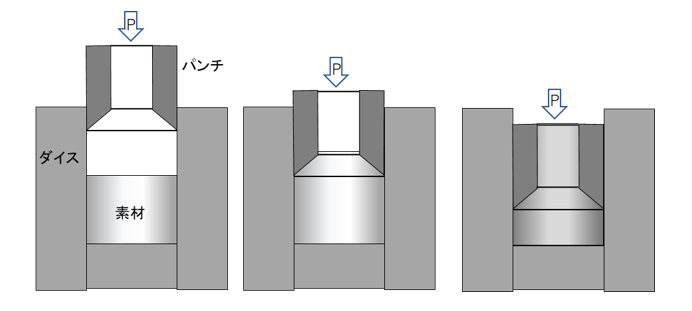
今回は、プレス加工:冷間鍛造(後編) 複合押出し、密閉鍛造について紹介しています。ぜひご覧ください。
本記事では、プレス加工:冷間鍛造(前編) 型鍛造、前方押出し加工について紹介している記事になります。ぜひご覧ください。
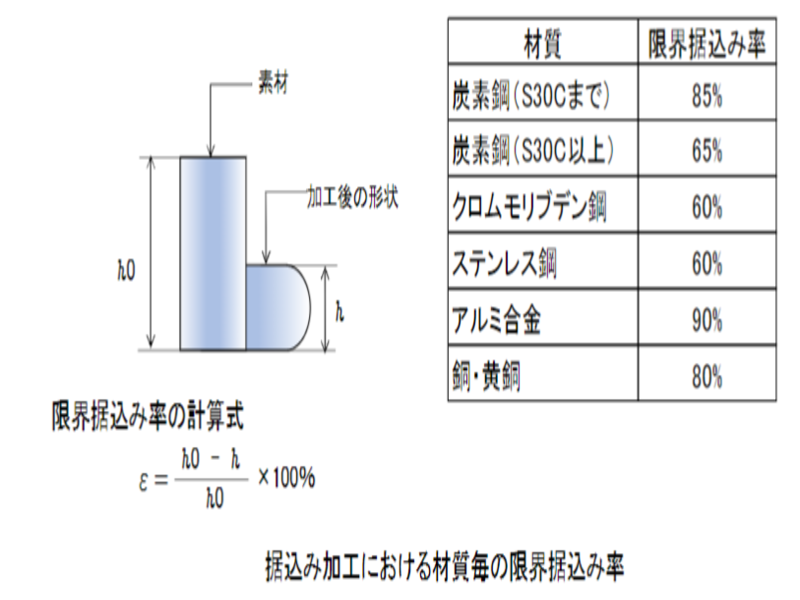
本記事では、プレス加工:圧縮加工(冷間鍛造‐据え込み、修正仕上げ打ち加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
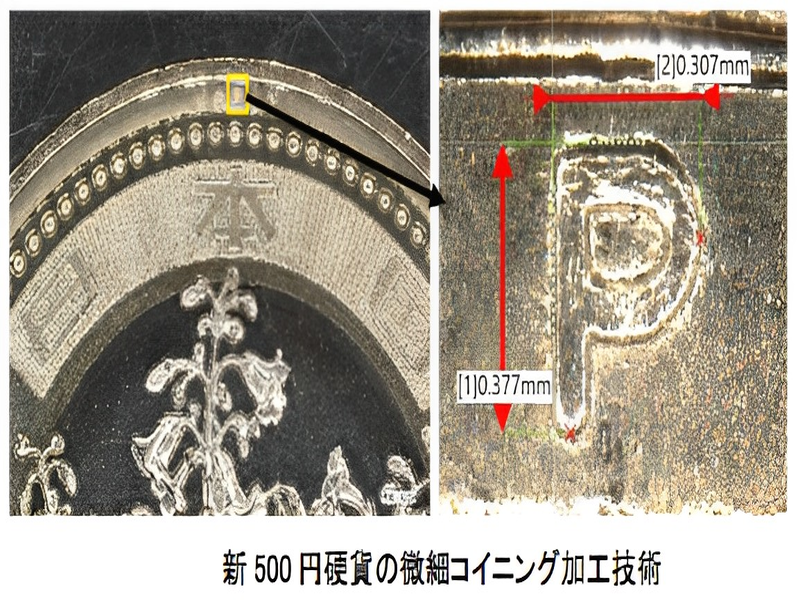
本記事では、プレス加工:圧縮加工(冷間鍛造‐コイニング・ポンチング・刻印加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!

本記事では、成形加工(縁曲げ(フランジ成形、カール成形)、口絞り成形、矯正及び型打ち)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
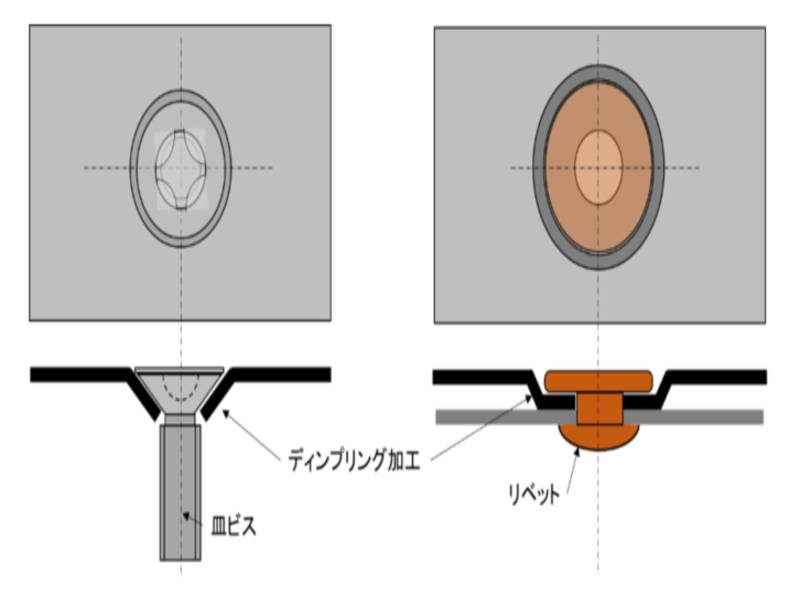
本記事では、成形加工(エンボス加工、バルジ張出し加工、つば出し加工)の特徴について紹介している記事になります。ぜひ最後までご覧ください!
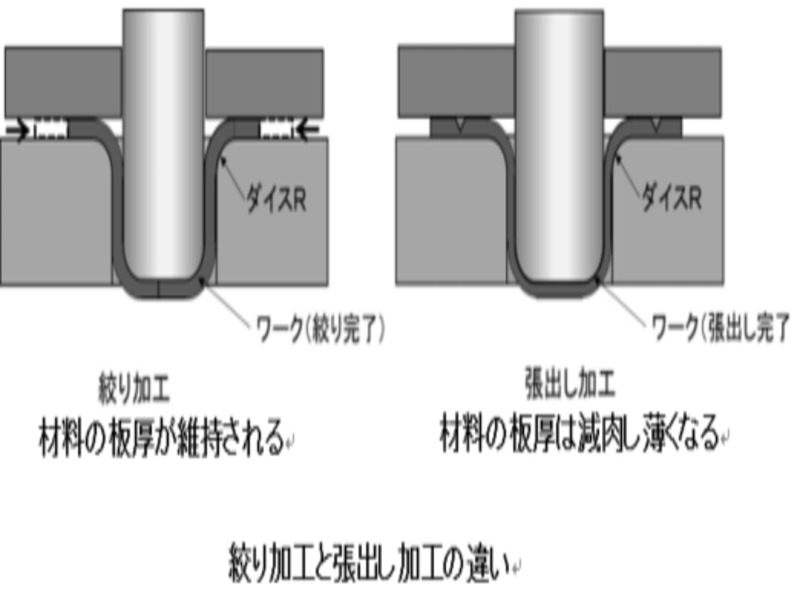
本記事では、張出し加工と絞り加工の違いについて説明をしています。 是非、ご確認ください。

本記事では、角絞り加工時に起こる引けの抑制方法について、説明しています。是非、ご確認ください。

本記事では、深絞り加工の基礎についてご説明しています。深絞りの定義や知っておくべき数値、絞り加工油や絞り金型について解説していますので、ご確認ください。
本記事では、絞り加工のトラブル事例、割れ不良・絞りキズ・底部変形について説明しています。是非ご確認ください。
本記事では、絞り金型と絞り加工のトラブル事例について詳しく解説しています。是非ご確認ください。
本記事では、プレスの絞り加工について、プレス加工のプロフェッショナルが解説いたします。
本記事では、プレス曲げ加工の一つであるカール曲げ加工(カーリング)の種類と加工工程について、プレス加工のプロフェッショナルが徹底解説いたします。
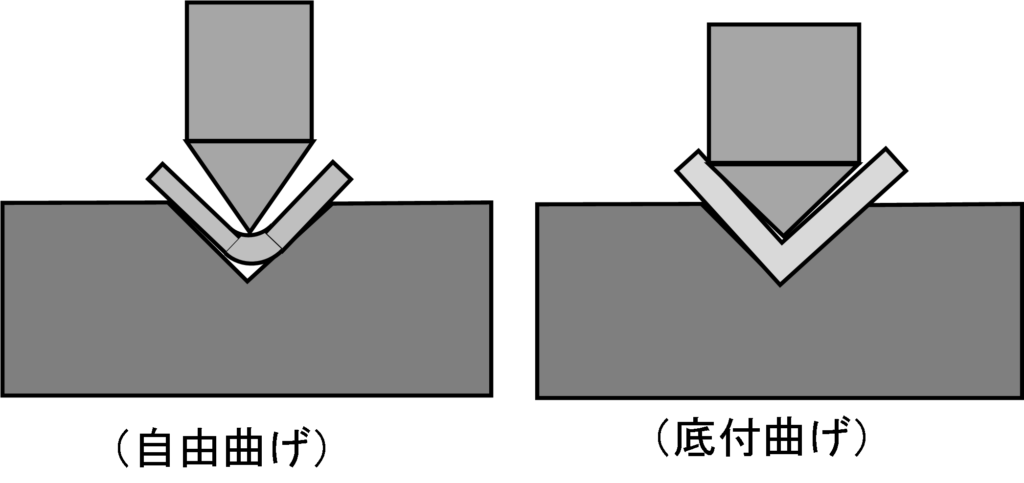
本記事では、曲げ加工において大きな問題となるスプリングバックの原因と対策、そして曲げ加工の種類について、プレス加工のプロフェッショナルが徹底解説いたします。
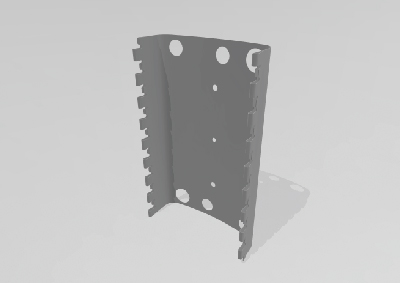
プレス加工は、目的とする製品形状や品質によって分類することができ、その数は数十種類とも言われています。これらは、パンチとダイで素材を分離するせん断加工と、板材を目的の形状に変形させる塑性加工という2つに大別されます。本コラムでは、せん断加工をさらに細かく分類した8種類の加工法についてご紹介します。
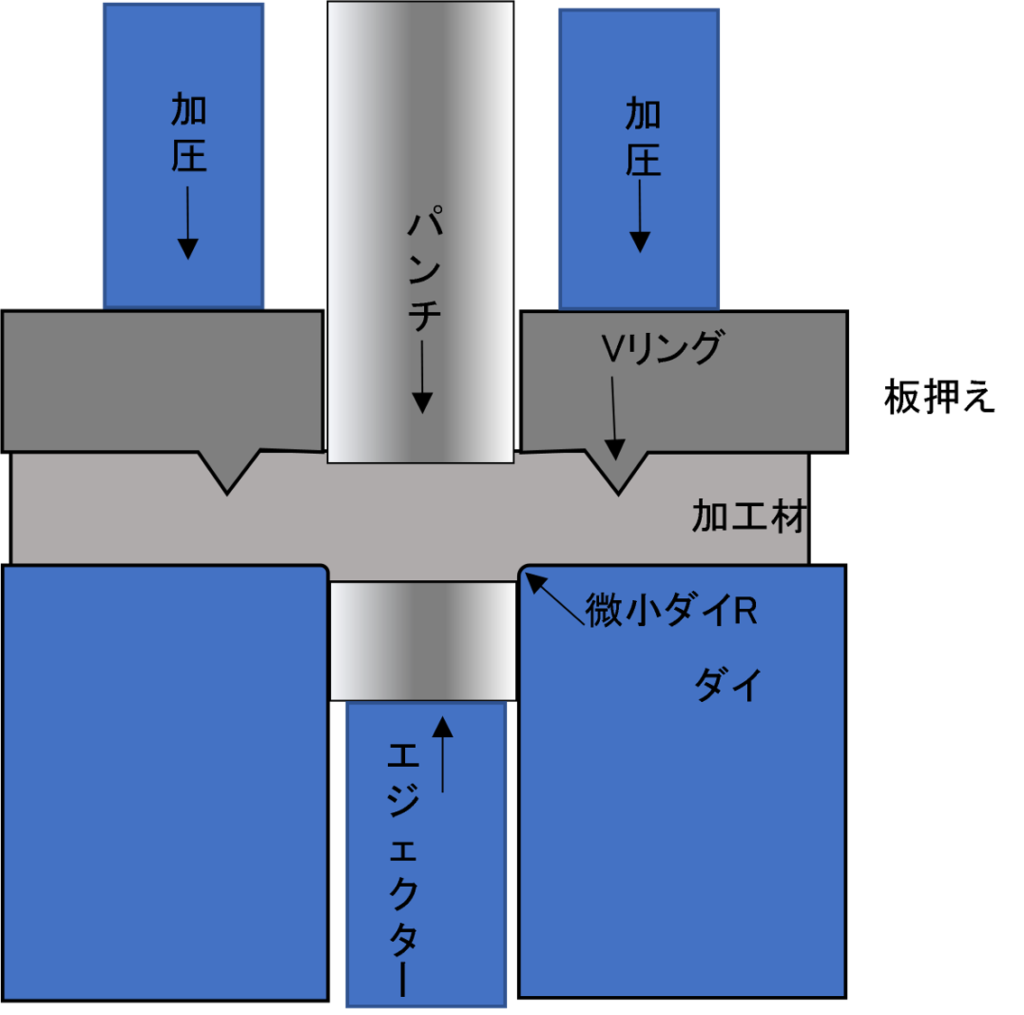
精密せん断加工(英:Precision Shearing)とは、トラブルの元となるダレ・破断面・バリといった断面形状を可能な限り無くし、綺麗な切断面を得るためのプレス工法になります。本コラムでは、4つの精密せん断加工についてご紹介したうえで、その中でもファインブランキング加工と対向ダイスせん断法について深く掘り下げて解説いたします。
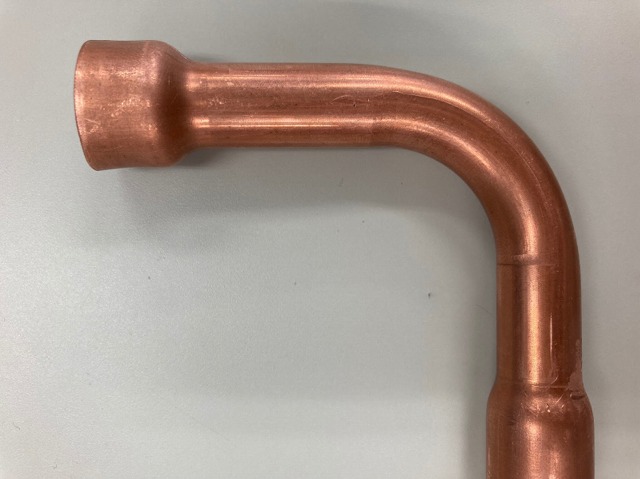
本記事では、パイプ加工の中でも難易度が高いとされる3次元曲げと端末加工技術について、パイプ加工のプロフェッショナルが詳しく解説いたします。
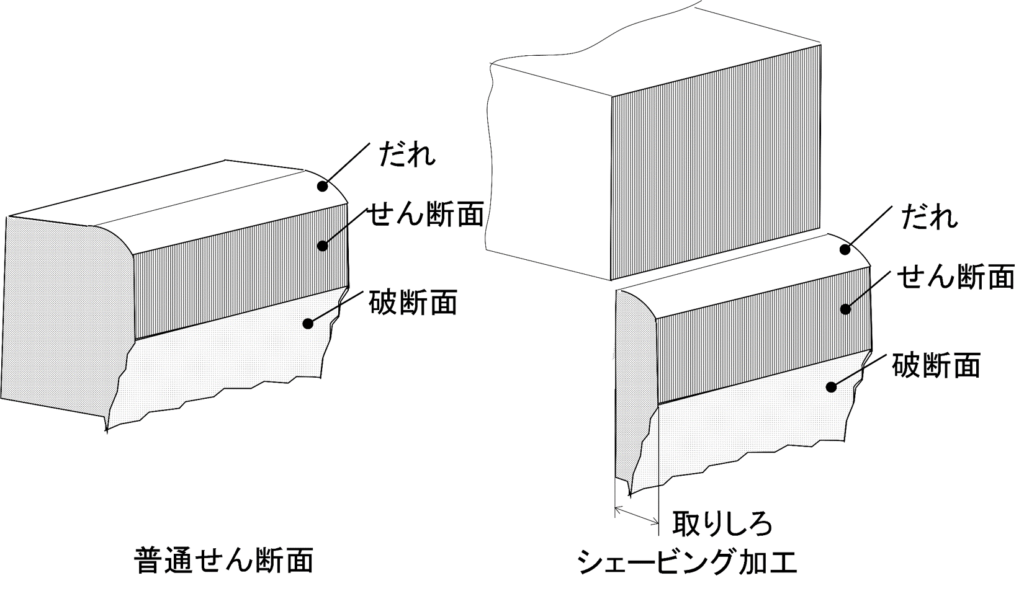
プレス加工の一つ、シェービング加工をご存じでしょうか?シェービング加工は、通常のプレス加工では得られないせん断面を得ることができる工法です。本記事では、シェービング加工と板厚の全面にせん断面を得るための加工ポイントについて、プレス加工のプロフェッショナルが徹底解説いたします。
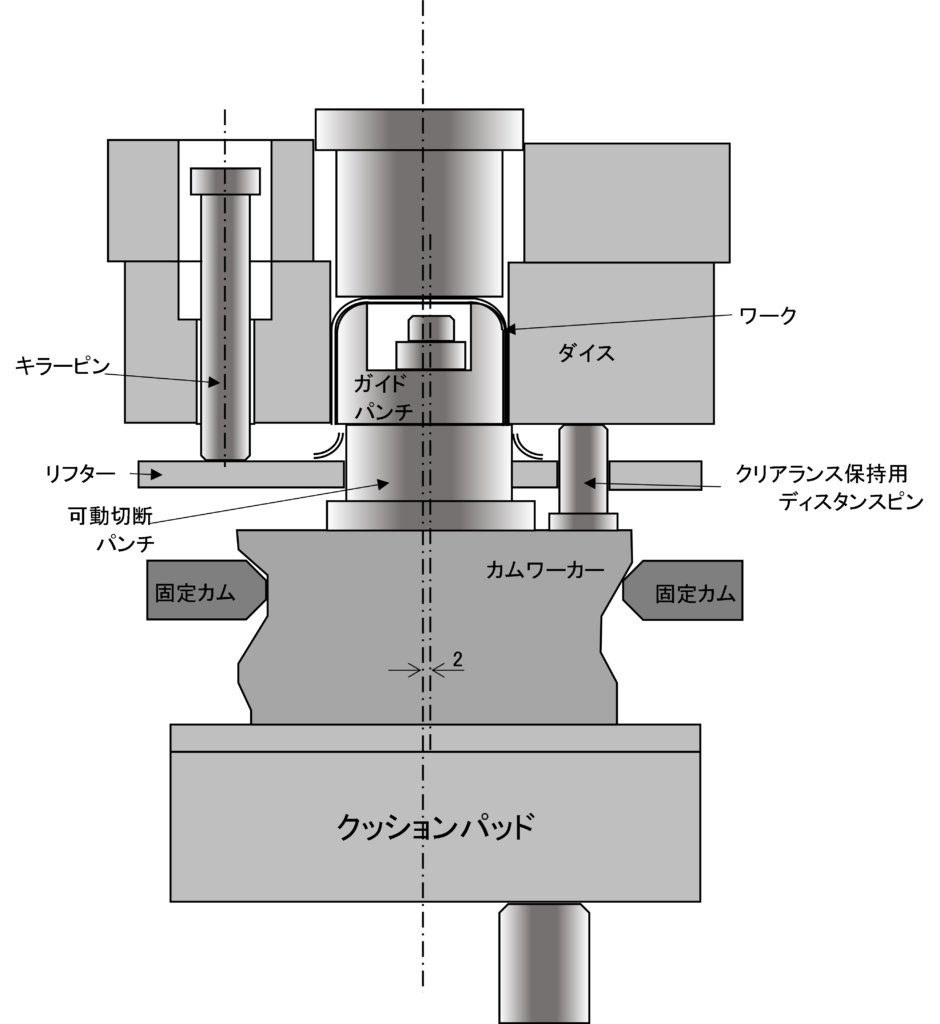
当記事では、プレス加工の”縁切り型”について詳しく解説しております。縁切り型の特徴や種類、構造について詳しくご紹介しておりますので、ぜひご覧ください。
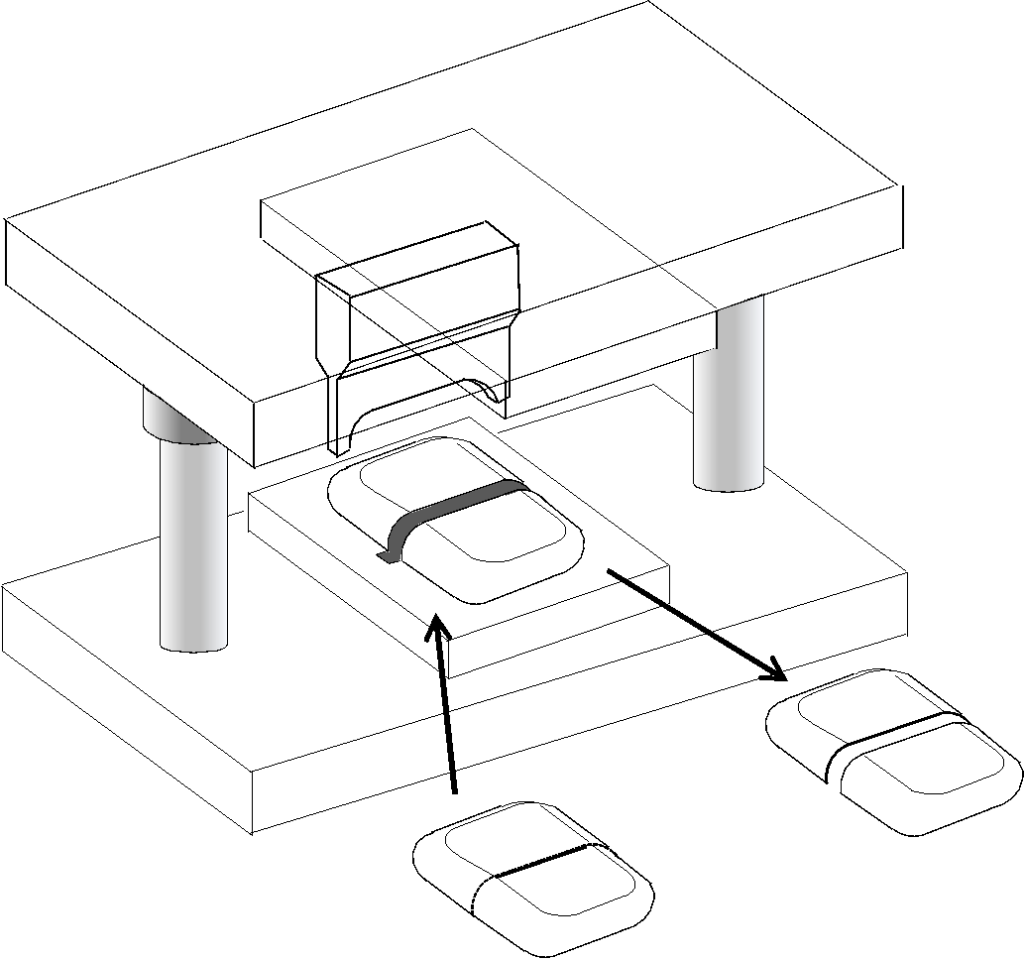
当記事では、プレス加工の”分断型”について詳しく解説しております。分断型を使った分断加工のポイントや加工事例についてもご紹介しておりますので、ぜひご覧ください。
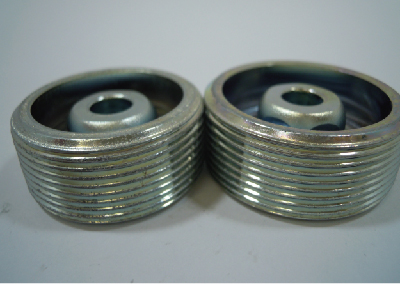
当社の高度コア技術である型内ネジ転造加工技術と加工事例についてご紹介しています。生産中の動画もご確認頂けますので、是非ご覧ください!
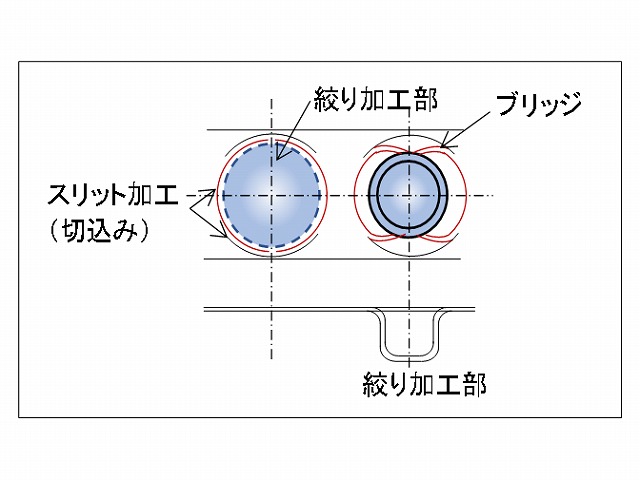
当記事では、切り込み型について説明しています。ルーバー加工やランスロット加工についても併せて説明していますので、是非ご確認ください。
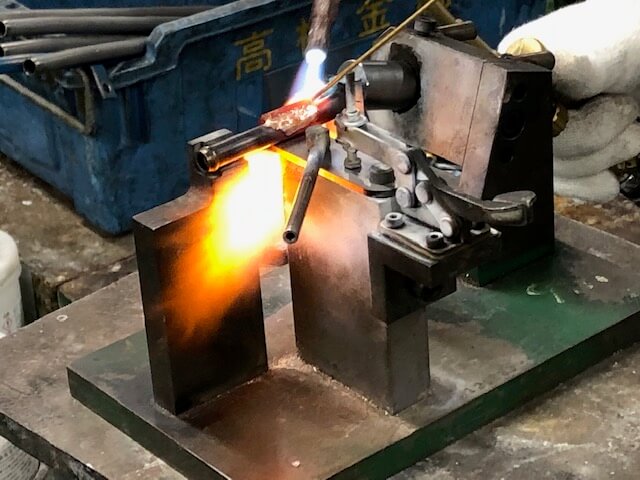
金属の溶接方法には、アーク溶接やレーザ溶接など、様々な種類が存在します。各種溶接にはメリットやデメリットがありますが、それらを把握することで、適切な溶接方法を選定でき、高品質化及び最適コストの実現が可能となります。 ここでは、様々な溶接方法のメリットとデメリットをご説明させて頂きます!
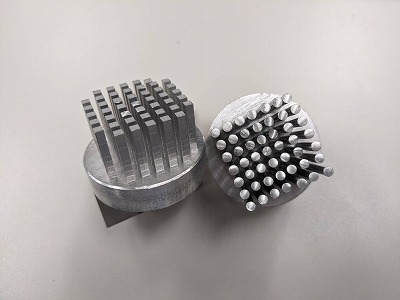
当コラムでは、QCD全ての面でメリットを提供するネットシェイプとニアネットシェイプを、実現するための理想的な加工法をご説明します。 ぜひご一読ください!
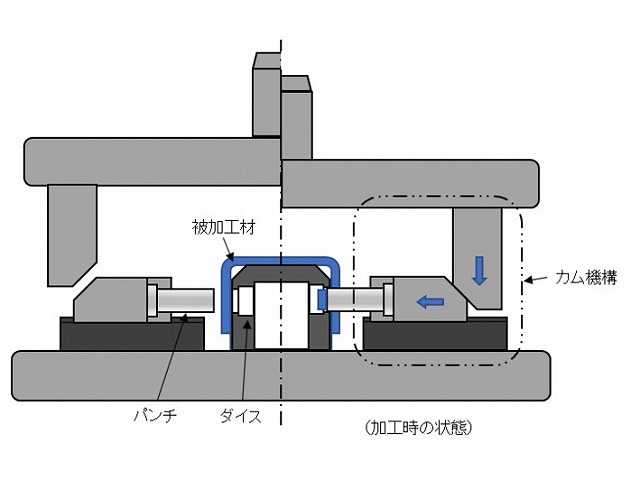
当記事では、穴抜き型についてご説明させて頂きます。

金属塑性加工.comを運営する高橋金属では、11軸・9軸・8軸の多軸溶接ロボットを保有し、大物溶接品の溶接に対応しています。また、大物製品の組立まで対応できるOEM生産体制を構築しています。大物製品のOEM委託先をお探し中の皆様、お気軽に当社に御相談ください。
当技術コラムでは、せん断加工の中で基本的な加工である打抜き加工に使用される、打抜き金型ついてご説明します。
プレス加工の分類において、「素材の分離」に属する、せん断加工を行うための切断金型についてご説明します。
今回の技術コラムでは、プレス金型の設計に焦点を当て紹介をしていきたいと思います。

金属における加工方法の一つである鏡面加工について説明します。金属塑性加工.comの視点で、詳しく解説いたしますので、参考にして頂けますと幸いです。
金属における加工方法の一つである塑性加工について説明します。金属塑性加工.comの視点で、詳しく解説いたします。
溶接方法の中でもメリットが多いとされるロボットによるファイバーレーザ溶接の課題やデメリットについてご説明します。課題を解決する当社のコア技術についてもご説明しますので、是非ご確認ください。
理想的な工法とされるネットシェイプ・ニアネットシェイプを可能とする塑性流動成型加工の一種である冷間鍛造加工についてご説明させて頂きます。
トランスファープレス加工をはじめ、プレス加工工法についてご説明します。当社の独自ラインである、3連トランスファーダンデムラインについてもご紹介しますので、是非参考にしてください。
プレスFEM解析技術、溶接熱歪解析技術を持つ当社が、CAE解析についてご説明させて頂きます。合わせて、FEM解析やFVM解析、当社のコア技術についてもご紹介します。
当社の表面処理鋼板材接合技術を用いることで、メッキを剥がさずにZAM材を溶接することが可能となります。
アーク溶接における溶接欠陥の発生原因を紹介します。
金属塑性加工.comを運営する高橋金属は、設計から金属加工、そして完成品組立まで一貫した生産が可能な、国内有数の企業です。培ってきたノウハウや研究開発により生み出した独自技術を用いて、皆様に最大限のメリットを提供します。
 板金加工:レーザ溶接の歴史 各種発振方法について
 パイプ加工:パイプ材の製造方法について
 板金加工:曲げ加工に必要な荷重計算
 板金加工:ファイバーレーザの発振方法とレーザ溶接の設備構成
 パイプ加工:パイプ材の目的に合わせた選定方法について